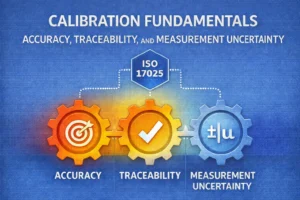
Endüstriyel imalat sanayisinde, laboratuvar analizlerinde, savunma sanayii üretimlerinde ve mühendislik uygulamalarında kusursuz veya sıfır hata ile ölçüm yapmak fiziksel olarak imkansızdır. Her ölçüm işlemi; kullanılan cihazların yapısal kararlılığı, referans standartların kalitesi, ölçüm yöntemi, operatör yetkinliği ve kontrol edilemeyen çevresel faktörler nedeniyle belirli bir şüphe payı barındırır. Metroloji ve kalite yönetim sistemlerinin en temel yapı taşlarından biri olan bu şüphe payına ölçüm belirsizliği (measurement uncertainty) denir.
Ölçüm belirsizliği, yapılan bir ölçümün hatalı veya güvenilmez olduğu anlamına gelmez. Aksine, ölçüm sonucunun hangi sayısal değer aralığında ve ne kadarlık bir istatistiksel güven düzeyinde geçerli olduğunu bilimsel ve matematiksel olarak kanıtlayan en kritik parametredir. Rezonans Kalibrasyon olarak, laboratuvarlarımızda gerçekleştirdiğimiz tüm boyutsal, sıcaklık, basınç, elektriksel ve tork kalibrasyonu işlemlerinde, uluslararası normlara uygun olarak ölçüm belirsizliği bütçesini eksiksiz hesaplıyor ve kalibrasyon sertifikalarımız üzerinde şeffafça beyan ediyoruz.
Ölçüm belirsizliği, yapılan bir ölçüm sonucunun gerçek değere ne kadar yakın olduğunu gösteren ve ölçüm sonucuyla birlikte verilen bir parametredir.
Başka bir ifadeyle ölçüm belirsizliği:
Her ölçüm işlemi, kullanılan cihazların hassasiyeti, ortam koşulları, ölçüm yöntemi ve insan faktörü gibi çeşitli etkiler nedeniyle küçük sapmalar içerebilir. Ölçüm belirsizliği bu sapmaların etkisini hesaplayarak ölçüm sonucunun güvenilir sınırlarını belirler.
Ölçüm Belirsizliği Bileşenleri: A Tipi ve B Tipi Belirsizlikler
Uluslararası metroloji dünyasında kabul gören ve temel kılavuz olan GUM (Guide to the Expression of Uncertainty in Measurement / Ölçüm Belirsizliği İfade Rehberi) standartlarına göre, bir ölçüm sürecini etkileyen tüm belirsizlik kaynakları matematiksel olarak iki ana grupta analiz edilir ve hesaplanır:
A tipi belirsizlik, tamamen deneysel verilere ve ardışık olarak tekrarlanan ölçümlerin istatistiksel analizine dayanır. Aynı operatörün, aynı cihazla, aynı noktada yaptığı ardışık ölçümler arasındaki küçük değişimleri inceler.
B tipi belirsizlik, deneysel veya istatistiki ölçümler dışındaki tüm bilgi kaynaklarından elde edilen sistemik bileşenleri kapsar. Laboratuvarın teknik altyapısından ve dış faktörlerden gelen tüm girdiler bu gruptadır.
Bir ölçüm sürecindeki tüm A tipi ve B tipi belirsizlik bileşenleri belirlendikten sonra, bu değerlerin karelerinin toplamının karekökü alınarak Kombine Standart Belirsizlik (\(u_{c}\)) elde edilir (Hataların Yayılması Kanunu).
Ancak sanayide ve kalite denetimlerinde bu ham değer tek başına kullanılmaz. Kombine belirsizlik, sonucun hangi olasılıkla o aralıkta olduğunu belirtmek için bir Kapsam Faktörü (k) ile çarpılarak Genişletilmiş Ölçüm Belirsizliği (U) haline getirilir.
Uluslararası Endüstri Standardı: Kalibrasyon laboratuvarlarında standart olarak k=2 kapsam faktörü seçilir. Bu faktör, hesaplanan gerçek fiziksel değerin verilen aralık içerisinde bulunma olasılığının %95 güven düzeyinde olduğunu garanti eder.
Ölçüm Sonuçlarında Belirsizlik Nasıl Okunur ve Yorumlanır?
Kalibrasyon sertifikalarında ölçüm sonuçları, nominal değer ve genişletilmiş belirsizlik aralığı olarak ayrılmaz bir bütün halinde sunulur.
- Örnek Yorumlama: Bir dijital kumpas kalibrasyonunda ölçüm değeri 100,00 mm ve genişletilmiş belirsizlik bütçesi ±0,02 mm olarak raporlanmış olsun.
- Teknik Anlamı: Bu ifade; ölçülen enstrümanın gerçek fiziksel boyutunun 99,98 mm ile 100,02 mm arasında bir yerde olduğunu ve bu bilimsel sonucun %95 güven düzeyinde (k=2) mutlak bir kesinlik barındırdığını gösterir. Belirsizlik değeri ne kadar küçükse, laboratuvarın ölçüm yeteneği (CMC) o kadar yüksektir.
Ölçüm belirsizliği bütçesi hesaplanmayan ve sertifikasında beyan edilmeyen bir kalibrasyon işlemi teknik ve yasal olarak tamamen geçersiz kabul edilir.
Ölçüm belirsizliği yalnızca değer aralığını değil, aynı zamanda ölçümün güven düzeyini de temsil eder. Bu güven düzeyi, ölçüm sonucunun belirtilen aralık içinde bulunma olasılığını gösterir.
Laboratuvar ve kalite sistemlerinde genellikle %95 güven düzeyi kullanılır. Bu da ölçülen gerçek değerin verilen aralık içerisinde bulunma olasılığının oldukça yüksek olduğunu ifade eder.
Bu nedenle ölçüm belirsizliği, ölçüm sonuçlarının yorumlanmasında ve teknik kararların verilmesinde önemli bir rol oynar.
Endüstriyel imalat hatlarında, laboratuvar testlerinde ve kalite kontrol süreçlerinde bir cihazın proses için “uygun” (geçti) veya “uygun değil” (kaldı) olarak etiketlenmesi, metrolojide en çok dikkat gerektiren operasyonlardan biridir. Yeni nesil kalite yönetim sistemleri denetimlerinde, sadece cihazın nominal değer karşısındaki çıplak sapma miktarına bakarak karar vermek teknik olarak yetersiz kabul edilir. Bu noktada devreye giren ölçüm belirsizliği, uygunluk değerlendirmesi kararlarının yasal ve teknik omurgasını oluşturur. Karar Kuralları (Decision Rules) ve Kabul Bölgesi (Acceptance Zone) hesaplamalarında, kalibrasyon sertifikasında beyan edilen genişletilmiş belirsizlik değeri, cihazın sapma miktarına matematiksel olarak eklenerek bir “koruma bandı” (guard band) oluşturulur.
Eğer test edilen cihazın toplam hatası, koruma bandı dahil edildiğinde dahi prosesinizin izin verdiği maksimum hata sınırlarının (MPE) içinde kalıyorsa, enstrümanın üretime uygun olduğuna tam bir güvenle karar verilebilir. Ancak, belirsizlik bütçesi hesaba katılmadan yapılan riskli kabuller, özellikle savunma sanayii, havacılık ve medikal gibi kritik sektörlerde hatalı montajlara, parça uyumsuzluklarına ve dolayısıyla çok ağır finansal kayıplara yol açar. Bu nedenle, kurumsal firmaların satın alma ve kalite departmanları, kalibrasyon laboratuvarlarından gelen dökümanları incelerken karar kuralları yönergelerini bu şüphe payı çerçevesinde titizlikle işletmekle yükümlüdür.
Akıllı fabrikaların ve dijital ikiz (Digital Twin) teknolojilerinin yaygınlaştığı modern üretim çağında, metrolojik verilerin işlenme biçimi de büyük bir evrim geçirmektedir. Artık anlık olarak binlerce sensörden veri toplayan MES (Manufacturing Execution System) ve SCADA otomasyon hatlarında, ham ölçüm değerlerinin yanına o ölçüme ait ölçüm belirsizliği verisinin de dinamik bir parametre olarak işlenmesi gerekmektedir. Yapay zeka tabanlı kestirimci bakım algoritmaları, sahadaki sensörlerin zaman içerisindeki yaşlanma ve kayma eğilimlerini (drift) analiz ederken sadece analog akım veya dijital sinyal değerlerini değil, o sistemin toplam şüphe payındaki artış trendini de izler.
Yazılımsal olarak kurgulanan bu dinamik belirsizlik modelleri, üretim esnasında montaj robotlarının veya CNC tezgahlarının tolerans sınırlarını anlık olarak optimize etmesini sağlar. Akredite kalibrasyon laboratuvarlarından dijital rapor formatlarında (e-sertifika) alınan genişletilmiş ölçüm belirsizliği girdileri, fabrikanın kalite yönetim otomasyonuna otomatik olarak beslenerek insan hatasından arındırılmış bir izlenebilirlik şeması oluşturur. Dijital metroloji standartlarını üretim süreçlerine entegre eden vizyoner işletmeler, bu anlamsal veri ağları sayesinde hem global audit denetimlerinde kusursuz bir uyum yakalar hem de fire oranlarını milibar ve mikron seviyesinde düşürerek endüstriyel rekabette lider konuma yükselir.
Ölçüm hatası ile ölçüm belirsizliği aynı şey midir?
Hayır, sıklıkla karıştırılan iki farklı kavramdır. Ölçüm hatası (sapma), cihazın gösterdiği değer ile referans master cihazın değeri arasındaki mutlak matematiksel farktır ve biliniyorsa düzeltilebilir. Ölçüm belirsizliği ise ölçümün yapıldığı tüm sistemin, çevrenin ve metodun getirdiği toplam şüphe aralığını temsil eder; tamamen yok edilemez, sadece kalibrasyonla minimize edilebilir.
Kalibrasyon sertifikasında belirsizlik yazmıyorsa ne olur?
Eğer bir laboratuvardan aldığınız kalibrasyon belgesinde “Ölçüm Belirsizliği” sütunu boşsa veya hesaplanmamışsa, o kalibrasyon işlemi kalite yönetim sistemleri denetimlerinde doğrudan “Majör Uygunsuzluk” olarak değerlendirilir. Cihazın metrolojik izlenebilirlik zinciri kopmuş kabul edilir.
Ölçüm belirsizliğini etkileyen en büyük dış faktör nedir?
Çevresel koşullardır. Özellikle sıcaklık dalgalanmaları malzemenin genleşmesine, nem ise elektronik bileşenlerin direnç değerlerinin değişmesine yol açar. Bu nedenle akredite laboratuvar ortamlarında sıcaklık ve nem sürekli kontrol altında tutularak B tipi belirsizlik girdileri en alt seviyede tutulur.
🛠️ Akredite Kalibrasyon ve Hassas Metroloji Çözümleri
Ölçüm sonuçlarınızın güvenilirliğini, proses sınırlarınızı ve kalibrasyon belirsizliği bütçelerinizi şansa bırakmayın. Sektörünüze ve cihaz envanterinize özel TS EN ISO/IEC 17025 uyumlu teknik çözümlerimiz ve fiyat tekliflerimiz için bizimle iletişime geçin:
📬 info@rezonanskalibrasyon.com | 📞 0 262 412 88 86