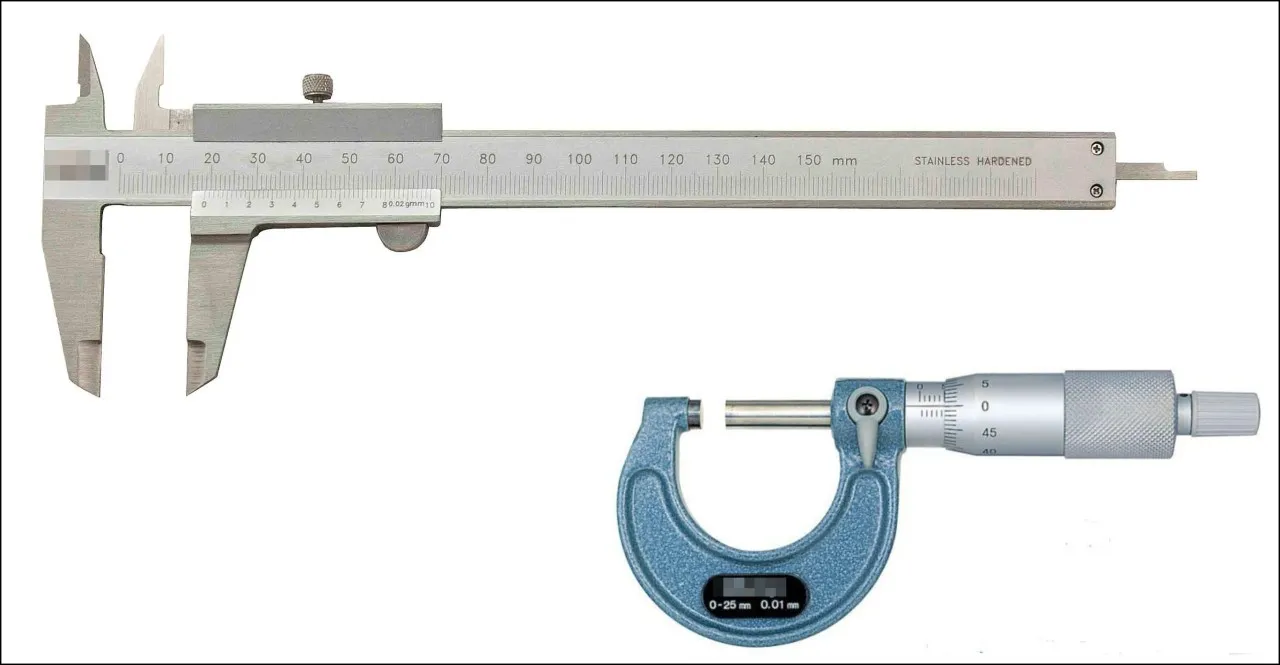
Boyutsal metrolojide Mitutoyo markası; endüstriyel üretimin, havacılığın, savunma sanayisinin ve otomotiv kalıpçılığının en güvenilen yapı taşlarından biridir. Üretim hatlarında ve kalite kontrol laboratuvarlarında kullanılan Mitutoyo dijital, saatli veya mekanik ölçüm cihazları, mikron düzeyindeki kararlılıkları ile bilinir. Ancak en üst segment cihazlar bile sürekli mekanik sürtünmeye, el sıcaklığına, ani düşmelere ve endüstriyel soğutma sıvılarına (bor yağı) maruz kaldıklarında zamanla “drift” yani kalıcı sapma eğilimi gösterirler.
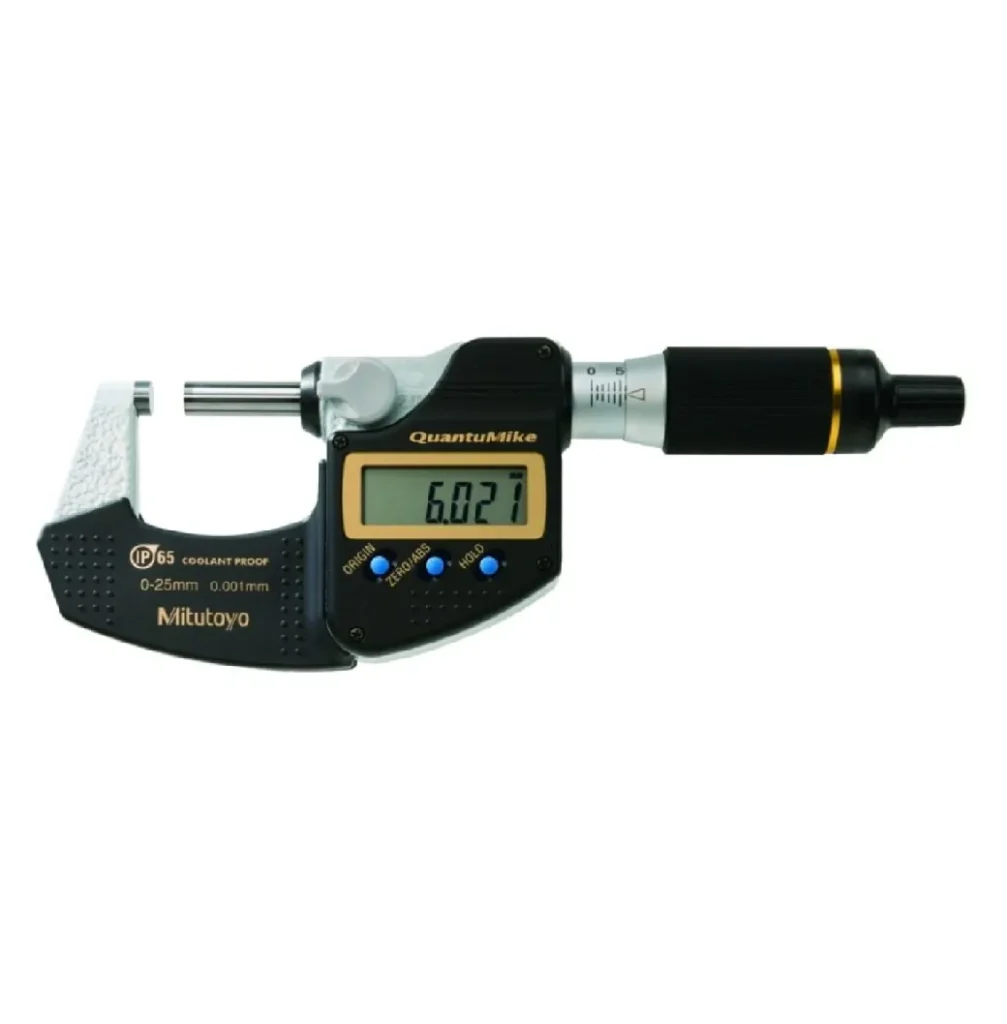
Mitutoyo ekipmanlarının fabrika çıkış doğruluğunu korumak ve imalatta hatalı parça üretiminin önüne geçmek ancak nitelikli laboratuvar kalibrasyonu ile mümkündür. Bu teknik makalede; Mitutoyo AOS kumpaslar, QuantuMike mikrometreler ve Digimatic serilerinin kalibrasyon prosedürlerini, markaya özel tolerans limitlerini ve sapma hesaplama dinamiklerini en ince ayrıntılarıyla ele alacağız.
Mitutoyo cihazlarında kullanılan yüksek hassasiyetli alaşımlar ve elektronik sensörler, ortam sıcaklığı değişimlerine karşı son derece duyarlıdır. Metallerin ısıl genleşme katsayısı nedeniyle, laboratuvar içerisindeki çevre şartlarının şu dar tolerans aralığında tutulması zorunludur:
Üretim sahasından laboratuvara getirilen bir Mitutoyo kumpas veya mikrometre doğrudan ölçüme alınamaz. Cihaz metalinin, laboratuvardaki referans kalkan mastar blokları ile moleküler düzeyde tam termal dengeye (20 °C) ulaşması gerekir.
Mitutoyo kumpas kalibrasyonunda birincil referans ekipman olarak yüksek hassasiyetli Çelik veya Seramik Kalkan Mastar Blokları (Gauge Blocks) kullanılır. Süreç; dış çap çeneleri, iç çap bıçakları ve derinlik ölçüm çubuğunu kapsar.
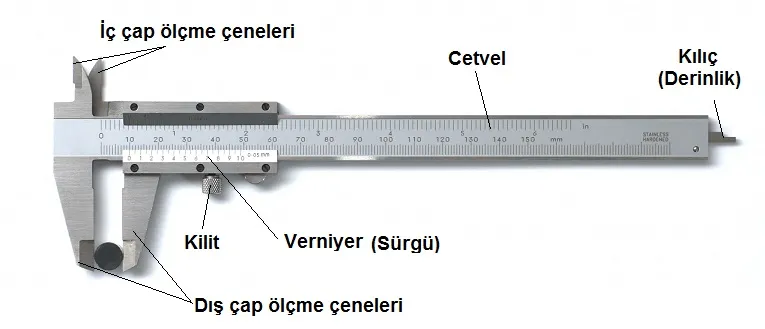
Cihaz, Mitutoyo ölçüm yüzeylerine zarar vermeyecek özel solüsyonlarla temizlenir. Özellikle AOS (Advanced Onsite Sensor) teknolojisine sahip modellerde, elektromanyetik endüksiyon sensörünün üzerinde yağ filmi veya metal tozu kalmadığından emin olunur. Çeneler kapatılarak ışık sızdırmazlık testiyle fiziksel aşınma kontrol edilir.
Mitutoyo Digimatic kumpasların en büyük avantajı olan Absolute (Mutlak) kodlayıcı sistemi test edilir. Çeneler tamamen kapatıldığında cihazın sıfır noktasını kaybetmeden hafızasında tutup tutmadığı, arka arkaya 5 kez kapatılıp açılarak tekrarlanabilirlik testine tabi tutulur.
Mitutoyo kumpasın kapasitesine göre (Örn: 0-150 mm) skala boyunca homojen dağılmış en az 5 farklı test noktası belirlenir. Ölçüm, mastar bloğu çenelerin hem kök (gövdeye en yakın), hem orta hem de uç kısmına sıkıştırılarak 3 farklı bölgeden tekrarlanır. Bu sayede çenelerdeki boyuna paralellik sapması ölçülür.
İç çap bıçakları referans halka mastarlar (Ring Gauge) yardımıyla ölçülür. Mitutoyo kumpasın arkasında yer alan derinlik çubuğu ise granit pleyt üzerinde kalkan mastarlar vasıtasıyla diklik ve düzlemsellik testinden geçirilir.
Mitutoyo dijital kumpas kullanıcılarının sahada en sık karşılaştığı sorunlardan biri, ekranda beliren “E” (Error) harfi veya sıfır noktasının sürekli kaymasıdır. Bu durum çoğunlukla cihazın arızalı olmasından değil, AOS sensör yüzeyinin mikron düzeyinde bor yağı, yoğun nem veya statik tozla kaplanmasından kaynaklanır.
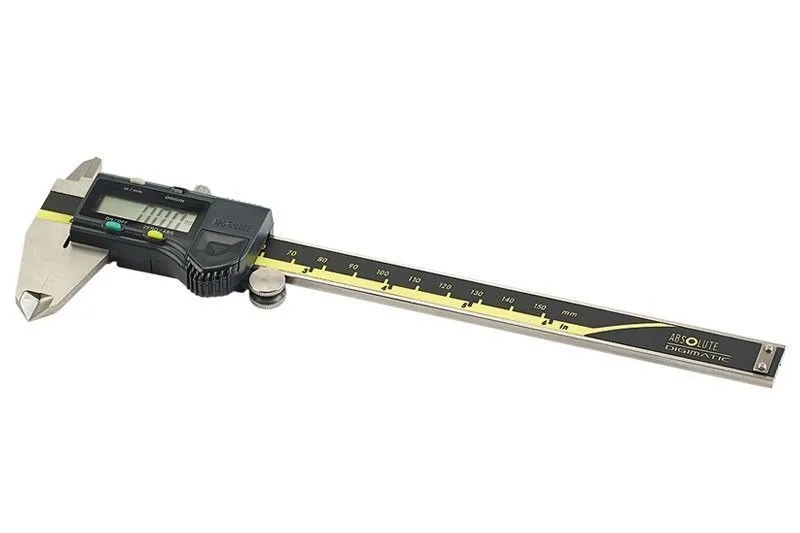
Eğer bu temizlik ve sıfırlama işlemine rağmen cihaz her çene kapatıldığında farklı bir değer gösteriyorsa, cetvel mekanizmasında kalıcı bir aşınma veya elektronik sapma meydana gelmiş demektir. Bu durumda cihazın kesinlikle profesyonel bir boyutsal kalibrasyon laboratuvarında test edilmesi ve hata payının (MPE) ölçülmesi zorunludur.
Mitutoyo mikrometreler, 0.001 mm (1 Mikron) çözünürlüğe kadar indiklerinden, kalibrasyon adımları kumpaslara göre çok daha katıdır. Bu süreçte sadece doğrusal hata değil, mikrometre milinin dönüş turlarındaki periyodik hatveler de incelenir.
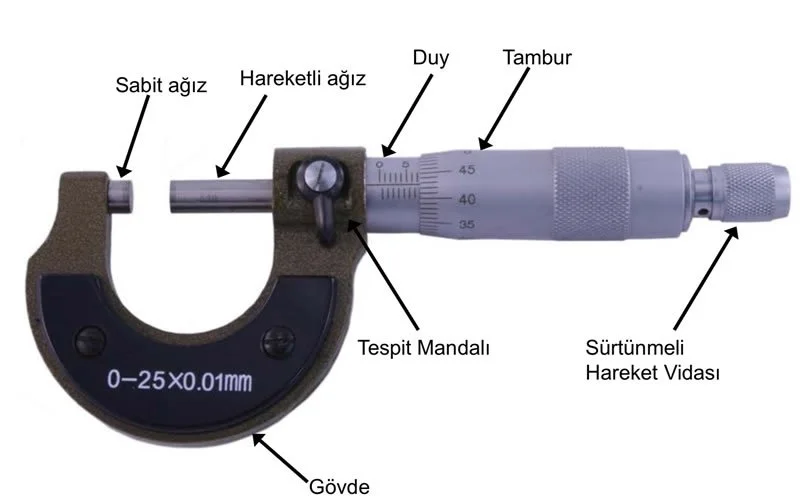
Mitutoyo mikrometrelerde (ve özellikle hızlı ilerleyen QuantuMike serisinde) ölçüm kuvvetini sabitleyen cırcırlı yüksük (Ratchet Thimble) mekanizması incelenir. Cırcırın ölçüm yüzeyine uyguladığı standart kuvvetin (5-10 N) kararlılığı kontrol edilir; tork kaybı gövdenin esnemesine ve hatalı mikron okumalarına neden olur.
Mitutoyo mikrometre örsünün ve mil uçlarının aşınma durumu Optik Paralel Cam Diskler ile test edilir. Farklı kalınlıktaki 4 optik disk sırayla çeneler arasına sıkıştırılır. Beyaz ışık altında oluşan renkli girişim halkaları (interference fringes) sayılır. Çizgi sayısının 1’den fazla olması, Mitutoyo karbür uçlarında mikro düzeyde aşınma veya paralellik bozulması olduğunu gösterir.
Mitutoyo vidalı milinin 360 derecelik dönüşündeki her açıyı ve periyodik vida hatalarını yakalamak için ardışık olmayan, küsuratlı kalkan mastarlar seçilerek test noktaları oluşturulur:
Hesaplanan \(E\) (sapma) değeri, Mitutoyo’nun ilgili cihaz modeli için fabrika kataloğunda beyan ettiği MPE (Maximum Permissible Error) limitleri ile karşılaştırılır. Örneğin, standart bir Mitutoyo dijital kumpas için MPE genellikle ±0.02 mm iken, mikrometrelerde bu değer ±0.001 mm ila ±0.002 mm arasındadır. Sapmanın MPE limitini aşması durumunda cihaz “Kullanım Dışı” etiketini alır ve mekanik ayar/lepleme sürecine gönderilir.
Hassas Mitutoyo boyutsal ölçüm cihazlarınızın kalibrasyon süreçleri ve uluslararası izlenebilirliğe sahip laboratuvar çözümlerimiz hakkında detaylı bilgi için Kalibrasyon Hizmetlerimiz sayfamızı ziyaret edebilirsiniz.
Mitutoyo Digimatic, AOS ve mekanik tüm serilerin tolerans limitleri analizi ve kurumsal metroloji altyapımız için Hizmetlerimiz bölümünü inceleyebilirsiniz.
ISO/IEC 17025 Akreditasyonlu firmamız ile fabrikanızdaki ölçüm ekipmanlarınız için periyodik kalibrasyon takvimi planlamak, teknik şartnameleri görüşmek veya uzman ekibimizden fiyat teklifi almak için İletişim sayfamız üzerinden bizimle anında iletişime geçebilirsiniz.
Mitutoyo’nun patentli AOS teknolojisi, elektromanyetik endüksiyonlu bir sensör kullanarak cihazın su, yağ ve toz gibi dış etkenlerden etkilenmesini önler. Ancak bu teknoloji çenelerdeki fiziksel aşınmayı engellemez. Laboratuvar ortamında AOS sensörünün doğrusal okuma kararlılığı ile çenelerin fiziksel aşınma (paralellik) durumu ayrı ayrı test edilmelidir.
QuantuMike serisi, standart mikrometrelerin 0.5 mm olan vida hatvesini 2.0 mm’ye çıkararak 4 kat daha hızlı ölçüm sağlar. Bu yüksek hız, vidalı mil üzerinde farklı bir sürtünme dinamiği yaratır. Bu nedenle QuantuMike kalibrasyonunda, hızlı ilerlemedeki tekrarlanabilirlik performansı ve cırcırlı yüksük (thimble) tork kuvveti çok daha hassas kontrol edilir.
Hayır, genellikle pil değişimi veya “Origin” butonuna yanlışlıkla uzun süre basılması sonucu sıfır referans noktası silinir. Bu durum mekanik bir hata değil, bir ayar sorunudur. Kalibrasyon laboratuvarında öncelikle orijinal Mitutoyo referans blokları ile cihazın ana sıfır noktası (Origin) fabrikasyon değerine set edilir, ardından kalibrasyon adımlarına geçilir.
Eğer çenelerdeki aşınma veya parlellik bozukluğu, Mitutoyo’nun ilgili model için belirlediği Maksimum İzin Verilebilir Hata (MPE) limitlerini aşıyorsa cihaz kalibrasyondan kalır. Bu durumda cihaz “Hatalı” olarak etiketlenir ve laboratuvarda özel pleytler üzerinde hassas lepleme (lapeleme) işlemine alınarak yüzey düzgünlüğü yeniden kazandırılmalıdır.
Evet, özellikle otomasyona bağlı kalite kontrol hatlarında kullanılan Mitutoyo cihazların veri aktarım doğruluğu kritiktir. Kalibrasyon esnasında cihaz ekranında okunan sapma değerleri ile SPC kablosu veya kablosuz U-Wave sistemi üzerinden bilgisayara aktarılan değerlerin birebir eşleştiği laboratuvarda doğrulanır.