Savunma sanayii, havacılık, enerji santralleri, ilaç sanayii ve ileri teknoloji üreten endüstriyel otomasyon tesislerinde gerçekleştirilen tüm test ve imalat operasyonları, tek bir kritik parametreye dayanır: Ölçüm doğruluğu. Ancak sahada görev yapan mühendislerin, kalite kontrol uzmanlarının ve bakım teknisyenlerinin en sık karşılaştığı, proses güvenliğini ve ürün kalitesini doğrudan tehdit eden metrolojik problemlerin başında sıfır noktası kayması (zero drift) gelir.
Cihazın üzerinde hiçbir yük, elektriksel sinyal, sıcaklık etkisi, basınç veya fiziksel girdi yokken bile göstergenin sıfırdan farklı bir değer üretmesi olarak tanımlanan bu durum, saptanması en zor gizli sistematik hata türlerinden biridir. Peki, endüstriyel üretim hatlarında milyarlarca liralık hatalı lotlara, kalitesiz ürün çıktılarına ve duruş sürelerine yol açan sıfır noktası kayması neden olur? Bu teknik makalemizde, uluslararası metroloji normları ve enstitü kılavuzları çerçevesinde sıfır kaymasının kök nedenlerini ve bu kronik problemi ortadan kaldıran profesyonel yöntemleri derinlemesine inceliyoruz.
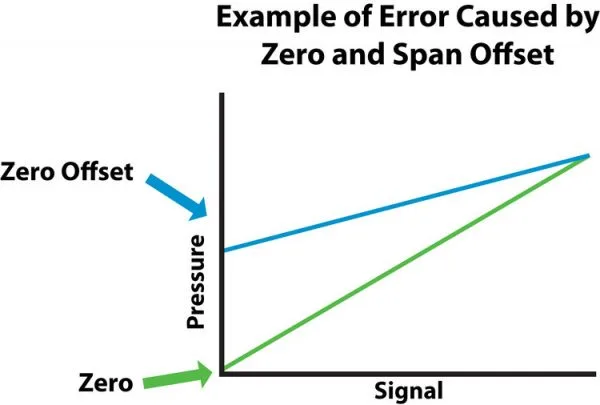
Technical literatürde Zero Drift veya Zero Offset olarak adlandırılan sıfır noktası kayması, bir ölçüm sisteminin zaman içinde referans başlangıç noktasını (mutlak sıfır değerini) kaybetmesidir. Uluslararası Ölçüm Bilimi Terimleri Sözlüğü yani BIPM VIM (International Vocabulary of Metrology) standartlarına göre bu durum, cihazın metrolojik özelliklerinin zamanla kararsızlaşmasından kaynaklanan sistematik bir kaymadır.
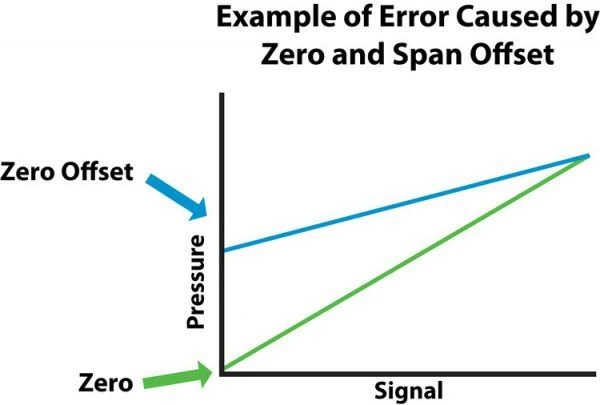
Sıfır noktası kayması gerçekleştiğinde, cihaz tüm ölçüm skalası (span) boyunca bu hata miktarını (offset) sonuçların üzerine ekler veya çıkarır. Örneğin, sıfır noktası +0.5 bar kaymış bir basınç transmitteri, sistemdeki gerçek basınç 10.0 bar iken ekranında veya SCADA sisteminde sürekli olarak 10.5 bar gösterecektir. Bu durum, prosesin tamamen yanlış verilerle yönetilmesine ve tolerans dışı üretime zemin hazırlar. Sektördeki uzmanların sıfır noktası kayması neden olur sorusunu sorması ve bu hatanın kaynağını araması, tam olarak bu zincirleme üretim hatalarını engellemek içindir.
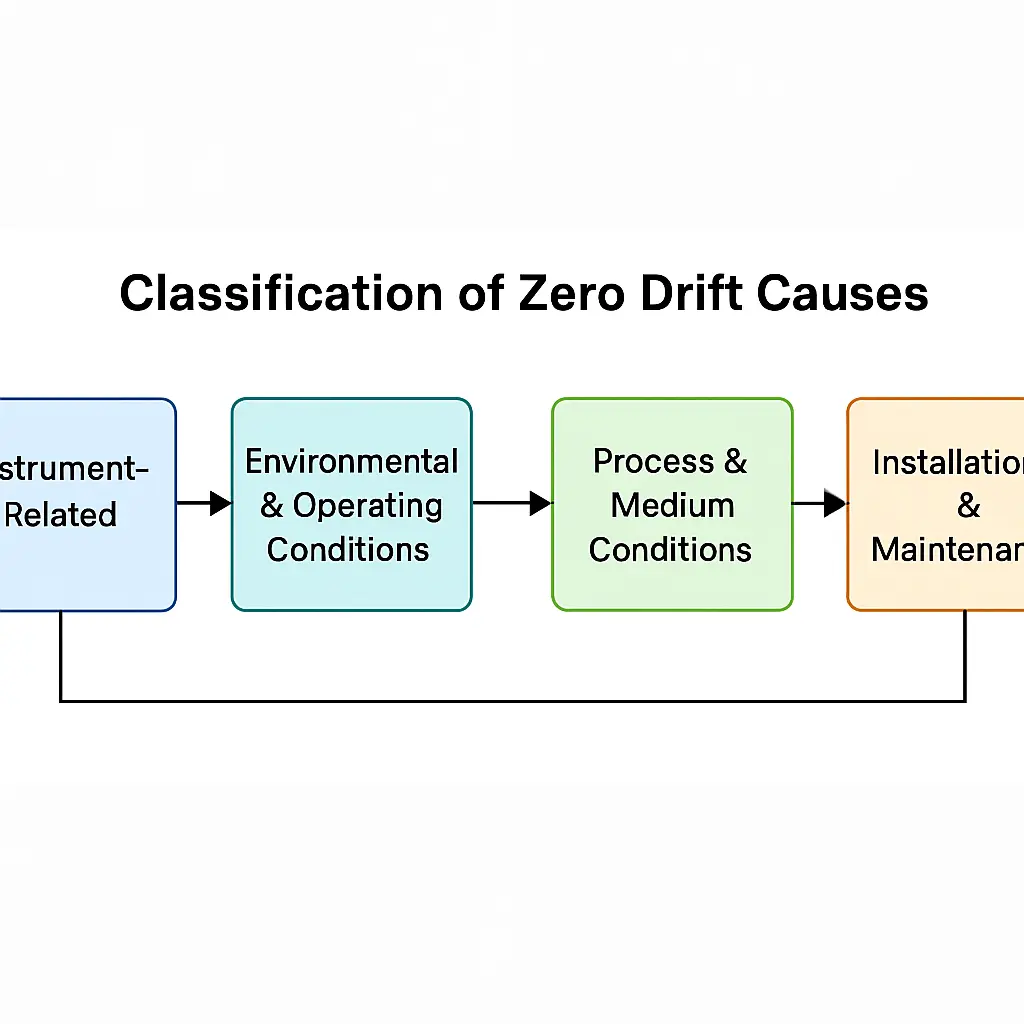
Endüstriyel sahadaki cihazlarda sıfır noktası kayması neden olur sorusunun yanıtı tek bir değişkene bağlı değildir. Hem çevresel faktörler hem de enstrümanların fiziksel/elektronik içsel yapıları bu metrolojik hatayı tetikler. İşte mühendislik ekiplerinin bilmesi gereken en yaygın kök nedenler:
Sıcaklık değişimleri, endüstride sıfır noktası kayması neden olur sorusunun en yaygın ve birincil cevabıdır. Cihazların içindeki elektronik devre elemanları (dirençler, transistörler, amplifikatörler, yarı iletkenler) ve mekanik algılayıcılar sıcaklığa karşı aşırı hassastır. Ortam sıcaklığı yükseldiğinde veya düştüğünde malzemenin elektriksel direnci ve geometrik yapısı genleşme/büzüşme reaksiyonları gösterir. Bu durum, sensörün çıkış sinyal hatlarında mikro voltlar düzeyinde kaçak gerilimler yaratarak sıfır noktasının kaymasına yol açar. Global standart enstitüsü NIST (National Institute of Standards and Technology) rehberlerinde, sıcaklığın kontrol altına alınmadığı laboratuvar ve sahalarda termal sürüklenmenin en baskın hata bileşeni olduğu açıkça gösterilmektedir.
Zaman faktörü, her ölçüm enstrümanının fiziksel yapısını sinsice bozar. Özellikle yük hücreleri (load cell), diyaframlar, tork barları ve yay mekanizmaları sürekli mekanik basınca ve kuvvete maruz kaldıkça metal yorgunluğuna uğrar. Malzeme orijinal esneklik sınırını (elastik deformasyon sınırı) kaybettiği için üzerindeki yük kaldırılsa dahi tam olarak eski moleküler konumuna (sıfır noktasına) dönemez. ISO (International Organization for Standardization) teknik şartnamelerinde de malzemenin yaşlanmaya bağlı sürüklenmesi (drift) kaçınılmaz bir sistematik hata modeli olarak ele alınır ve düzenli testlerle denetlenmesi istenir. Dolayısıyla, mekanik yorgunluk endüstriyel tesislerde sıfır noktası kayması neden olur sorusunun fiziksel temellerini oluşturur.
Cihazların üretici kataloglarında (datasheet) belirtilen maksimum emniyetli ölçüm limitlerinin anlık olarak bile aşılması, enstrümanda plastik deformasyon yaratır. Boru hatlarındaki ani basınç dalgalanmaları (su çekici etkisi), yüksek gerilim hatlarındaki anlık sıçramalar veya cihazların sahada yere düşürülmesi/darbe alması durumları sensörün iç geometrisini kalıcı olarak saptırır. Bu durum, “cihaz neden yanlış ölçer” sorusunun en net yanıtlarından biridir ve doğrudan sıfır noktası kayması ile sonuçlanır.
Modern üretim tesislerindeki yüksek güçlü motorlar, jeneratörler, sürücüler ve frekans konvertörleri çevreye ciddi bir elektromanyetik gürültü yayar. Eğer ölçüm enstrümanlarının kablolaması, ekranlaması (shielding) ve topraklaması düzgün yapılmadıysa, bu harici dalgalar sinyal hattına sızar. Cihaz tamamen boşta ve yüksüz olmasına rağmen bu elektriksel parazitleri bir girdi sinyali olarak algılar. Sonuç olarak, cihaz ekranında sıfır yazması gerekirken parazit miktarı kadar bir sapma değeri görünür ve sıfır noktası kayması neden olur analizi süreçlerinde elektromanyetik yalıtım eksikliği en kritik maddelerden biri olarak öne çıkar.
Sıfır kayması probleminin farklı endüstriyel cihaz gruplarındaki yansımalarını ve üretim süreçlerine olan etkilerini Rezonans Kalibrasyon laboratuvarı deneyimlerimizle örneklendirelim:
Kimya, petrokimya ve gaz tesislerinde boru hatlarındaki basıncı izleyen transmitterlerde sıfır noktası kayması neden olur? Diyafram arkasındaki dolgu sıvısının yüksek sıcaklıkta termal olarak genleşmesi veya hatta meydana gelen anlık basınç şokları, kılcal diyafram yapısını deforme eder. Bu durum, tank veya boru hattı tamamen boşken bile otomasyon sistemine hatalı veri akışına neden olur. Hatların güvenliğini korumak, sızıntıları engellemek ve patlama risklerini önlemek adına cihazların periyodik Basınç Kalibrasyonu süreçleri aksatılmadan uygulanmalıdır.
Savunma sanayii, haberleşme sektörü ve Ar-Ge laboratuvarlarında kullanılan dijital multimetreler, osiloskoplar ve akım penslerinde sıfır noktası kayması neden olur? İç bileşenlerdeki voltaj referans entegrelerinin, direnç ağlarının ve katı hal rölelerinin zamanla ısınması ve yaşlanması, cihazların ekranında boşta bile hayalet elektriksel değerler (offset) göstermesine yol açar. Bu durum, mikro elektronik testlerin hatalı sonuçlanmasına neden olur. Elektronik kart imalatında ve askeri cihaz testlerinde sıfır hata yakalamak için enstrümanların düzenli Elektriksel Kalibrasyon adımlarından geçmesi ve yüksek frekanslı cihazlar için ise hassas RF Mikrodalga Kalibrasyonu yapılması kritiktir.
Isıl işlem, döküm ve gıda fırınlarında sıcaklığı ölçen ısıl çiftlerin (termokupl) uç kısımları sürekli yüksek sıcaklık altında kimyasal reaksiyonlara, korozyona ve oksidasyona uğrar. Bu yapısal ve metalurjik bozulma nedeniyle termokupl, fırın tamamen soğukken ve oda sıcaklığındayken bile ortamı yanlış yorumlar. Reçete hatalarını, ürünlerin az veya fazla pişmesini engellemek amacıyla cihazların düzenli Sıcaklık Kalibrasyonu operasyonları ile kontrol edilmesi ve sahada termal haritalama (validasyon) yapılması şarttır.
Otomotiv, makine imalatı ve havacılık montaj hatlarında kullanılan dijital kumpaslar, mikrometreler ve tork anahtarları yoğun sürtünme, darbe ve mekanik zorlamaya maruz kalır. Ölçüm çenelerinin mikron düzeyinde aşınması veya tork yayının zamanla gevşemesi sonucu sıfır referansı kayar. Parçaların birbirine tam oturması ve gevşek bağlantı/cıvata risklerinin ortadan kaldırılması için mikron düzeyinde Boyut Kalibrasyonu ve hassas Tork Kalibrasyonu süreçlerinin uygulanması teknik bir zorunluluktur.
Ölçüm sistemlerinde Sıfır noktası kayması neden olur analizi yapıldıktan sonra, bu hatayı minimize etmek ve kalite standartlarını korumak için şu adımlar izlenmelidir:
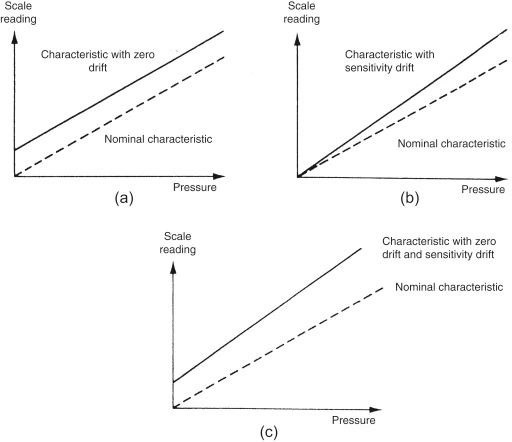
Endüstriyel sahada mühendislerin en çok karıştırdığı iki kavram sıfır noktası kayması (zero drift) ve skala kaymasıdır (span drift). Doğru bir metrolojik teşhis koymak ve kalibrasyon sürecini doğru yönetmek için bu iki hatanın karakteristiğini bilmek gerekir: [1]
| zellik | Sıfır Noktası Kayması (Zero Drift) | Skala Kayması (Span Drift) |
|---|---|---|
| Hata Karakteri | Tüm skala boyunca sabit ve paralel sapma | Ölçüm değeri arttıkça büyüyen oransal sapma |
| Yük Altındaki Durum | Cihaz yüksüzken de hata gösterir | Genellikle yüksüzken hata sıfırdır veya çok azdır |
| Kök Neden | Termal kaçaklar, yaşlanma, EMI parazitleri | Sensör hassasiyetinin (sensitivity) kalıcı kaybı |
Bir cihazın sıfır noktası kaymasına uğrayıp uğramadığını sadece anlık gösterge takibiyle anlamak mümkün değildir. ISO 17025 standartlarına göre akredite bir laboratuvardan alınan kalibrasyon sertifikalarındaki “Hata ve Ölçüm Belirsizliği” tabloları incelenmelidir.
Sertifikada yer alan tekrarlanabilirlik testleri ve ardışık ölçüm sonuçları arasındaki sapmalar, cihazın kararlılık (stability) durumu hakkında net bilgi verir. Eğer bir cihazın kalibrasyon periyodu boyunca sıfır noktasında sürekli artan bir grafik izleniyorsa, bu durum ölçüm belirsizliği bütçesini doğrudan büyütür. Yüksek ölçüm belirsizliği ise üretilen ürünlerin kabul/ret kriterlerinde (karar kuralı uygulamasında) hatalı kararlar verilmesine yol açar.
Geleneksel üretim tesislerinde sıfır kayması ancak periyodik kalibrasyon günlerinde veya büyük bir üretim hatası fark edildiğinde saptanabilir. Ancak Endüstri 4.0 ve Kestirimci Bakım (Predictive Maintenance) teknolojileri bu süreci kökten değiştirmektedir:
Cihazda “Dara Almak” (Tare/Zero) sıfır noktası kaymasını tamamen düzeltir mi?
Hayır. Dara almak veya cihazı sıfırlamak sadece o anki anlık kayma miktarını (offset) ekran üzerinden gizler. Cihazın iç mekanik veya elektronik yapısındaki bozulmaları, yani lineerlik ve skala hatalarını ortadan kaldırmaz. Kesin çözüm izlenebilir kalibrasyondur. [1]
Sıfır noktası kayması ne sıklıkla kontrol edilmelidir?
Bu durum cihazın çalıştığı ortama ve kritiklik derecesine bağlıdır. Yüksek sıcaklık dalgalanması, titreşim ve yoğun neme maruz kalan sahalardaki cihazlar aylık veya üç aylık ara kontrol (verifikasyon) periyotlarıyla denetlenmelidir. [1, 2]
Hangi standartlar sıfır noktası kaymasını yönetmeyi zorunlu kılar?
Başta ISO 9001 Kalite Yönetim Sistemi, otomotiv için IATF 16949 ve havacılık için AS9100 standartları, ölçüm cihazlarının doğruluğunun güvence altına alınmasını ve sürüklenme (drift) takibinin yapılmasını zorunlu tutar.
Üretim hattınızdaki cihazların ekranlarında sıfır değerini görüyor olmanız, o cihazların yüksek hassasiyetle ve doğru çalıştığı anlamına gelmez. Zaman, mekanik aşınmalar ve zorlu saha şartları cihazlarınızın doğruluğunu sinsice bozarak gizli maliyetlere ve kalite kayıplarına yol açar. Tesisinizde sıfır noktası kayması neden olur endişesini taşımamak ve ölçümlerinizin doğruluğundan emin olmak için global standartlarda çözümler üretiyoruz.
Rezonans Kalibrasyon olarak, yüksek teknolojik altyapıya sahip modern laboratuvarlarımız ve uzman mühendis kadromuzla endüstriyel tesislerin ölçüm altyapılarını baştan uca kontrol altına alıyoruz. Uluslararası standartlara tam uyumlu ve izlenebilirliği güvence altına alınmış hizmetlerimizle cihazlarınızın hem tekrarlanabilirliğini hem de referans standartlara olan yakınlığını ölçüyoruz.
Proseslerinizde hatalı ölçüm maliyetlerini sıfırlamak, uluslararası denetimlerde tam puan almak, belirsizlik bütçelerini doğru yönetmek ve ölçüm enstrümanlarınızın ömrünü uzatmak adına laboratuvar ve saha hizmetlerimizle yanınızdayız.
Cihazlarınızdaki sıfır noktası kayması ve diğer tüm sistematik hataları profesyonel, uluslararası geçerli raporlarla tescillemek, işletmenize özel avantajlı kalibrasyon çözümlerini keşfetmek için vakit kaybetmeden uzman ekibimizle Hemen İletişime Geçin.