Tork Anahtarı Kalibrasyonu Nasıl Yapılır? Otomotiv, savunma, havacılık ve ağır sanayi kollarında cıvatalı bağlantıların hassas ve doğru momentle sıkılması, mekanik bütünlüğün ve ürün güvenliğinin temel şartıdır. Yetersiz torkla sıkılan bir bağlantı gevşeyerek yapısal çökmelere veya kazalara yol açabilir; aşırı tork uygulanması ise cıvatanın deforme olmasına (sünmesine) veya kırılmasına neden olur. Bu nedenle, montaj hatlarında kullanılan tork anahtarlarının doğruluğunu korumak hayati önem taşır. Üretim bandında hassasiyeti garanti altına alan dökümantasyon ise ISO 6789 standardına uygun olarak gerçekleştirilen Tork Anahtarı Kalibrasyonu işlemleridir.
Not: Firma olarak tork el aleti, tork anahtarı tamiri yapmıyoruz. Yay mukavemeti uzun vadede ayar tutmuyor, yenisinin alınması gerekir.
Birçok işletmede, tork anahtarları yoğun mekanik stres altında çalışmasına rağmen kalibrasyon süreçleri göz ardı edilmektedir. Oysa tork anahtarları içindeki yay mekanizması, sürekli kullanım ve malzeme yorulması nedeniyle zamanla hızla sapma (hata) gösterir. IATF 16949 ve AS9100 gibi ağır sanayi denetimlerinde, tork anahtarlarının doğrulanmamış olması doğrudan majör uygunsuzluk sebebi sayılır.
Bu profesyonel kılavuzda, akredite kalibrasyon standartlarına uygun tork anahtarı kalibrasyonunun nasıl yapılacağını ve kalibrasyon periyodunun neye göre belirleneceğini teknik detaylarıyla ele alacağız.
Dünya genelinde tork anahtarlarının kalibrasyonu ve doğrulanması ISO 6789 (Assembly tools for screws and nuts – Hand torque tools) standardına göre iki ana bölümde yürütülür:
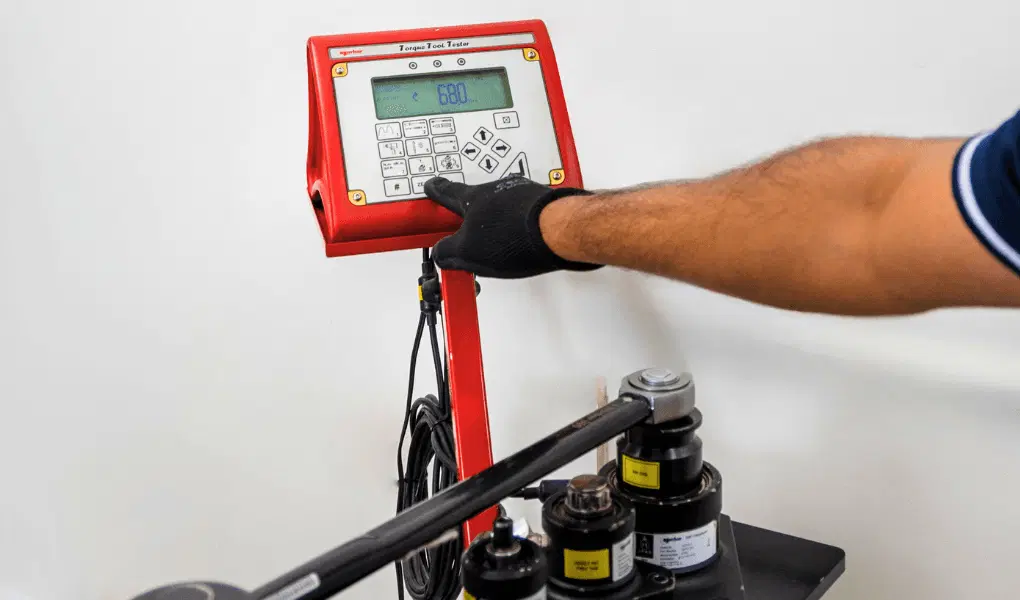
Profesyonel bir tork kalibrasyonu, cihazın sadece bir tork tester cihazına bağlanıp sıkılmasından ibaret değildir. ISO 6789-2 standardının emrettiği mekanik akış şu şekildedir:
Kalite müdürlerinin en çok ikilemde kaldığı soru “Tork anahtarını kaç ayda bir kalibre ettirmeliyiz?” sorusudur. ISO 6789 standardı bu konuda çok net bir sınır çizmiştir.
Uluslararası Standart Sınırı: Tork anahtarlarının kalibrasyon periyodu 12 ay (1 yıl) tavsiye edilir veya 5.000 kullanım döngüsünü (hangisi önce dolarsa) aşmamalıdır.
Ancak fabrikadaki risk durumuna göre bu süreleri optimize etmek için şu kriterler dikkate alınmalıdır:
Tork anahtarlarının kalibrasyon denetimlerinden kalmasını engellemek ve cihaz ömrünü uzatmak için sahadaki teknik personelin şu kurallara uyması gerekir:
Otomotiv, havacılık, raylı sistemler ve savunma sanayisi gibi hatanın sıfır tolere edildiği kritik sektörlerde, cıvatalı bağlantıların doğruluğu yapısal güvenliğin omurgasını oluşturur. Bir önceki yazımızda tork anahtarı kalibrasyonu nasıl yapılır sorusuna değinmiş, temel proses adımlarını ve ISO 6789 standardının genel yapısını incelemiştik. Ancak modern üretim tesislerinde sadece temel bir kalibrasyon sürecini bilmek yeterli değildir; bu sürecin uluslararası izlenebilirlik standartlarına, ölçüm belirsizliği bütçelerine ve endüstriyel kalite yönetim sistemlerine entegre edilmesi gerekir.
Bu makalede, tork ölçüm teknolojilerinde derinlemesine teknik detayları, laboratuvar ortamındaki ölçüm belirsizliği bileşenlerini ve tesisinizde tork yönetim politikasını nasıl optimize edebileceğinizi ele alacağız.
Endüstriyel denetimlerde en çok karıştırılan konulardan biri, tork anahtarlarına uygulanan doğrulama (compliance) ve kalibrasyon (calibration) süreçleri arasındaki farktır. ISO 6789 standardı 2017 yılında revize edilerek iki ayrı bölüme ayrılmıştır ve bu ayrım kalite yönetim süreçlerini doğrudan etkilemektedir.
Tesisinizdeki cihazların hangi standart kapsamında ve nasıl raporlanması gerektiği konusunda profesyonel destek almak için Hizmetlerimiz sayfamızı inceleyebilir, süreçlerinize en uygun metodolojiyi belirleyebilirsiniz.
Akredite bir kalibrasyon sürecinde, tork anahtarının ekranda gösterdiği veya tık sesini verdiği değer ile kalibrasyon master cihazındaki (transduser) değer arasındaki fark doğrudan “sapma” olarak yazılmaz. ISO 6789-2 standardına göre, gerçek kalibrasyon sonucu hesaplanırken şu belirsizlik bileşenleri bütçeye dahil edilir:
Cihazın Kendisinden Kaynaklanan Belirsizlikler (\(W_{t}\))
Tork anahtarının çözünürlüğü, mekanik tekrarlanabilirliği ve eğer varsa dijital göstergesindeki interpolasyon hataları bu gruba girer. Özellikle tıklamalı tip (Type II) anahtarlarda, yayın mekanik sürtünmesi her sıkımda minimal değişkenlikler yaratır.
Kalibrasyon Sisteminden Kaynaklanan Belirsizlikler (\(W_{s}\))
Kalibrasyon tezgahının, kullanılan tork transduserinin ve indikatörün kalibrasyon sertifikasından gelen izlenebilir belirsizlik değeridir.
Arayüz ve Adaptör Etkileri (\(W_{i}\))
Tork anahtarının kare sürücüsü ile kalibrasyon cihazının yuvası arasındaki boşluklar, eksenel kaçıklıklar ve kullanılan adaptörlerin esneme payları ölçüm sonuçlarını doğrudan etkiler. Kare sürücüdeki mikro aşınmalar bile yüksek tork değerlerinde (örneğin 1000 Nm ve üzeri) ciddi sapmalara yol açabilir.
Operatör Değişkenliği (\(W_{o}\))
Kollu tork anahtarlarında, kuvvetin uygulandığı hat ve uygulama hızı (torklama hızı) sonucu değiştirebilir. Standart, kuvvetin tork anahtarının sapındaki işaretli “kuvvet uygulama noktasına” dik ve dengeli bir şekilde uygulanmasını şart koşar.
Üretim hatlarında tork kaynaklı hataları (yetersiz sıkım veya aşırı sıkım sonucu cıvatanın sünmesi) engellemek için sadece periyodik kalibrasyon yaptırmak yeterli değildir. Tesis genelinde sürdürülebilir bir tork yönetim politikası kurulmalıdır.
[Tork Yönetim Döngüsü]
 └── 1. Risk Analizi (Kritiklik Seviyesi Belirleme)
 └── 2. Periyodik Akredite Kalibrasyon (ISO 6789-2)
 └── 3. Hat İçi Günlük/Haftalık Ara Doğrulama (Verification)
 └── 4. Teknik Personel Eğitimi ve Koruyucu Bakım
Risk Tabanlı Periyot Belirleme
Standartların tavsiye ettiği 12 ay veya 5.000 döngü sınırı genel bir kuraldır. Ancak otomotiv montaj hattında robotik kollarla entegre çalışan veya kritik yürüyen aksam cıvatalarını sıkan cihazlar için bu süre çok uzundur. Bu tarz yüksek riskli noktalar için 3 aylık periyotlar belirlenmeli, ara dönemlerde ise hat içi tork test cihazları (tork ölçer tezgahlar) ile haftalık doğrulama yapılmalıdır.
Doğru Ekipman Seçimi
Sıkım yapılacak tork değerinin, seçilen tork anahtarının maksimum kapasitesinin %20’si ile %100’ü arasında kalmasına dikkat edilmelidir. Örneğin, 25 Nm değerinde bir sıkım için 20-200 Nm kapasiteli bir anahtar kullanmak, cihazın alt limit sınırına yakın olduğu için ölçüm belirsizliğini artırır. Bunun yerine 5-50 Nm aralığında bir cihaz seçilmesi kalite güvence açısından çok daha sağlıklıdır.
Kalibrasyon stratejileri ve endüstriyel standartlardaki güncel gelişmeler hakkında daha fazla teknik makaleye ulaşmak için Blog sayfamızı düzenli olarak takip edebilirsiniz.
Endüstride kullanım amacına göre çok farklı tork aletleri mevcuttur ve her birinin mekanik yapısı kalibrasyon prosedürünü değiştirir:
| Ekipman Türü | Mekanik Yapısı | Kalibrasyon ve Bakım Yaklaşımı |
|---|---|---|
| Mekanik (Tıklamalı) Tork Anahtarları | İç yay ve kilitleme mekanizması barındırır. Hedef torkta mekanik olarak boşa çıkar. | Kullanım bittikten sonra yay yorulmasını engellemek için mutlaka minimum skalaya indirilmelidir. |
| Dijital / Elektronik Tork Anahtarları | Gövde üzerindeki strain-gauge (gerinim ölçer) sensörleri ile torku elektronik olarak ölçer. | Mekanik aşınma azdır ancak pilli/şarjlı sistemlerde voltaj düşümleri ve elektronik kalibrasyon katsayılarının kayması kontrol edilmelidir. |
| Tork Tornavidaları | Genellikle düşük tork değerlerinde (cNm veya Nm seviyesinde) elektronik kart ve hassas montajlarda kullanılır. | Çok daha düşük kapasiteli ve yüksek çözünürlüklü özel tork transduserleri ile kalibre edilmeleri gerekir. |
Hangi tip ekipmana sahip olursanız olun, cihazlarınızın uluslararası standartlarda sertifikalandırılması, firmanızın kalite denetimlerinden başarıyla geçmesini sağlar. Detaylı kurumsal yetkinliklerimiz ve akreditasyon kapsamlarımız hakkında bilgi almak için Hakkımızda sayfamızı ziyaret edebilirsiniz.
Hatalı tork değerleriyle üretilen bir ürünün fabrikadan çıkması, geri çağırma (recall) maliyetleri, prestij kaybı ve hukuki sorumluluklar doğurur.
Marmara Bölgesi’nin üretim üsleri olan Kocaeli, Gebze, Bursa, Sakarya ve İstanbul’daki fabrikalarınız için ISO 6789-2 standardına tam uyumlu tork anahtarı kalibrasyon hizmetleri sunuyoruz. Yüksek hassasiyetli otomatik tork kalibrasyon tezgahlarımızla tork tornavidalarından tork anahtarlarına kadar tüm ekipmanlarınızı kalibre ediyor, denetim standartlarına uygun sertifikalandırıyoruz.
Üretim kalitenizi güvence altına almak, tork sapmalarından kaynaklanan ıskarta maliyetlerini engellemek ve yerinde (on-site) çözümlerimiz için hemen Rezonans Kalibrasyon İletişim sayfamız üzerinden bizimle iletişime geçebilir, hızlıca teknik destek ve fiyat teklifi alabilirsiniz.