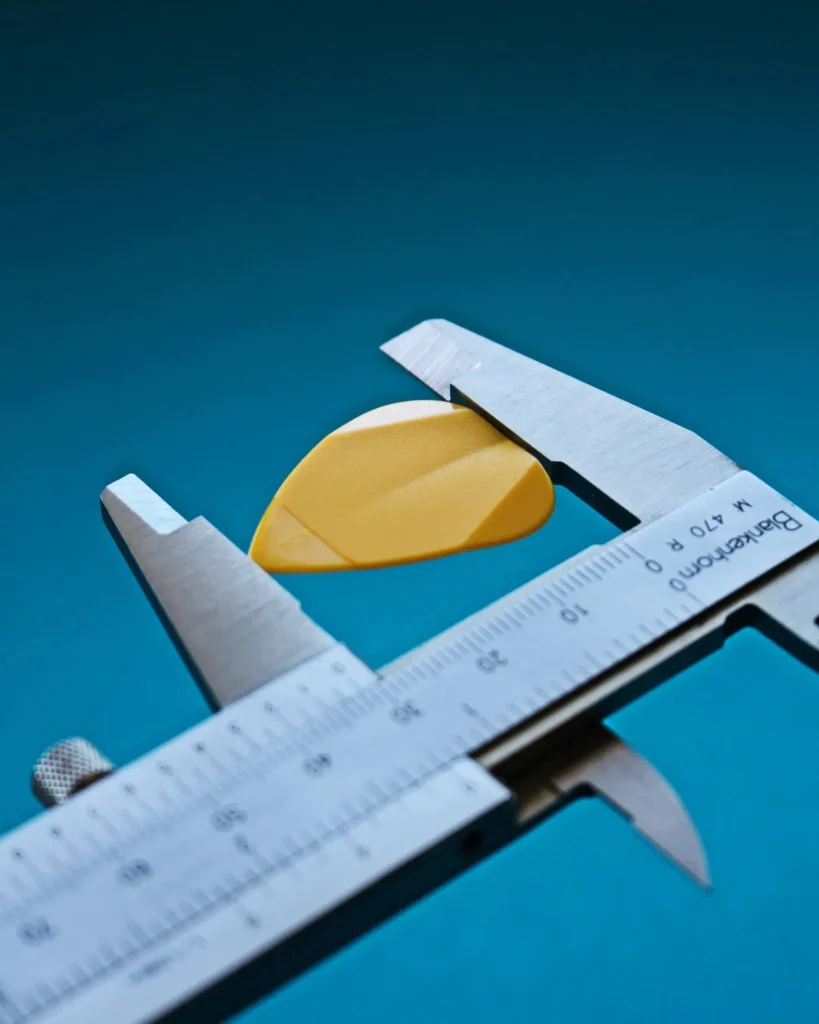
Modern endüstriyel kumpas ve mikrometre kalibrasyonu nasıl yapılır sorusu; talaşlı imalat, otomotiv, savunma sanayii, kalıpçılık ve makine üretimi yapan tesislerde boyutsal doğruluğu ve parça montaj kalitesini güvence altına almanın ilk şartıdır. Üretim süreçlerinde bileşenlerin iç çap, dış çap, derinlik ve kalınlık gibi geometrik ölçülerini milimetrenin yüzde veya binde biri hassasiyetinde izlemek adına bu enstrümanlar kritik bir rol üstlenir. Ancak sahada sürekli sürtünmeye, metal tozlarına, düşmelere, çene aşınmalarına ve ortam sıcaklığındaki ani dalgalanmalara maruz kalan boyutsal ölçü aletleri zamanla kararlılığını yitirir.
Mekanik veya dijital aksamlarda meydana gelen bu mikro aşınmalar, cihazların sıfır noktasında ve doğrusal ölçüm ekseninde sapmalara (drift) yol açar. Hatalı ölçüm yapan tek bir boyutsal enstrüman bile tüm üretim serisinin ıskartaya çıkmasına, ciddi hammadde israfına ve montaj hattında parçaların birbirine uymamasına neden olur. Bu teknik kılavuzda, tesislerin kalite kontrol ve bakım departmanları için kumpas ve mikrometre kalibrasyonu nasıl yapılır başlığını, uluslararası metroloji standartları ve maksimum izin verilen hata limitleri çerçevesinde adım adım inceliyoruz.
Boyutsal ölçüm enstrümanlarının kalibrasyon süreçleri ve kabul edilebilir maksimum hata sınırları rastgele belirlenemez. Bu süreçte referans alınan temel uluslararası normlar şunlardır:
Mekanik ve boyutsal kalibrasyonlarda en kritik parametrelerden biri sıcaklıktır. Metallerin ısıl genleşme katsayıları yüksek olduğundan, doğru bir doğrulama süreci için şu adımlar zorunludur:
Tesisinizdeki diğer mekanik, elektriksel ve sıcaklık sensörlerinin periyodik doğrulama süreçleri için Rezonans Kalibrasyon Hizmetlerimiz sayfasını inceleyebilirsiniz.
Boyutsal doğrulamalarda “Ölçüm Belirsizliği Oranı” (TUR) kriterlerine göre, kullanılacak referansların doğruluk sınıfı test edilen cihazdan en az 3 kat daha yüksek olmalıdır.
Laboratuvarımızın boyutsal ölçüm yetkinliklerini ve etalon hassasiyetlerini incelemek için Boyut Kalibrasyonu ve Ölçüm Hizmetleri sayfamızı ziyaret edebilirsiniz.
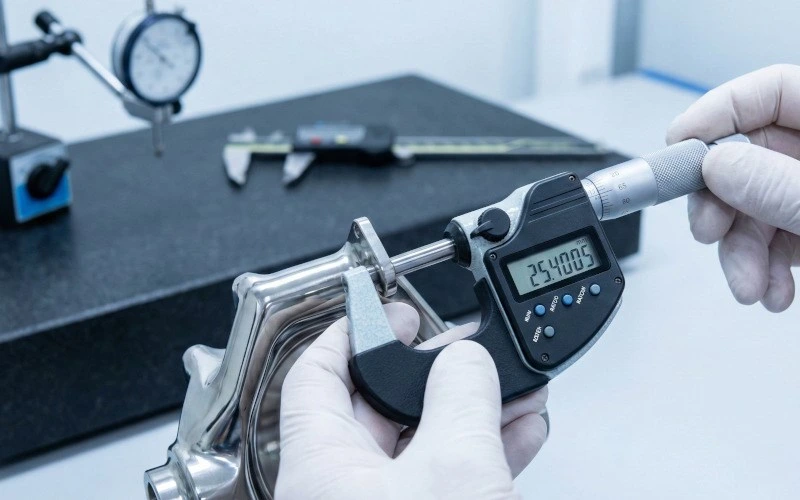
Kalibrasyon esnasında en çok aranan ve kalite denetimlerinde uygunluk kriteri olarak kabul edilen bölüm mikrometre ve kumpas kalibrasyonu tolerans limitleri hesaplamasıdır. Bu limitler cihazın çözünürlüğüne, ölçüm aralığına ve üretim standardına bağlı olarak hesaplanır.
Maksimum İzin Verilen Hata (MPE – Maximum Permissible Error) sınırları genel olarak şu aralıklardadır:
Ölçülen sapma değerleri, yukarıda belirtilen mikrometre ve kumpas kalibrasyonu tolerans limitleri dahilindeyse cihaz “Uygundur” olarak etiketlenir. Tolerans dışı cihazlar imalatta kesinlikle kullanılmamalıdır.
Kumpaslarda doğrusal ölçüm sapmasını bulmak için cihazın tüm skalasına yayılan en az 5 farklı ölçüm noktası (Örn: 2.5 mm, 5.1 mm, 7.7 mm, 12.9 mm, 25 mm veya katları) seçilir. Küsuratlı noktaların seçilme nedeni, kumpas içindeki dişli veya dijital enkoderlerin periyodik hatalarını yakalamaktır.
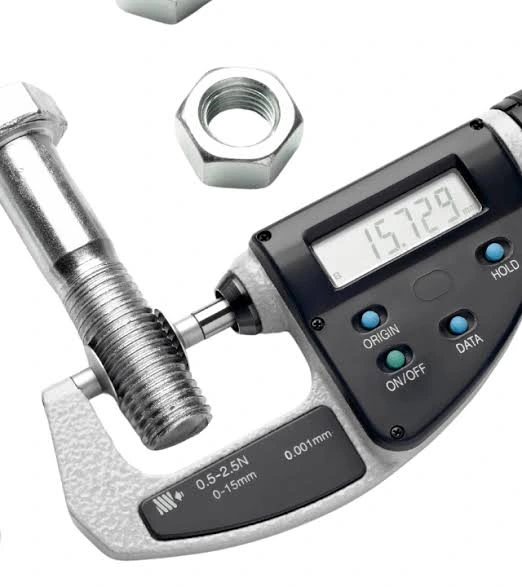
Mikrometreler kumpaslara göre çok daha hassas (genellikle 0.001 mm) cihazlar olduğu için kalibrasyon adımları daha hassas mekanik kontroller içerir.
Metrolojik kavramlar, kalibrasyon sertifikaları okuma kuralları ve endüstriyel fırınların ısıl dağılımları hakkında daha geniş bilgilere Basınç Kalibrasyonu Nedir? ve Cihaz Kalibrasyonu Kapsamı teknik bloglarımızdan erişebilirsiniz.
Boyutsal kalibrasyon sertifikalarında beyan edilen genişletilmiş ölçüm belirsizliği, EA-4/02 ve JCGM 100 (GUM) standartlarına göre hesaplanır. Kumpas ve mikrometre testlerindeki belirsizlik bütçesini doğrudan etkileyen faktörler şunlardır:
Genel kalite standartlarında boyutsal enstrümanlar için varsayılan periyot 12 ay (1 yıl) olarak belirlenmiştir. Ancak tozlu imalat ortamlarında, CNC tezgah başlarında sürekli soğutma sıvısına (bor yağına) … ve metal talaşına maruz kalan kumpasların kalibrasyon periyodu 3 veya 6 aya kadar düşürülmelidir. Tesisler, dış kalibrasyon süreçlerinin arasında, kendi bünyelerinde oluşturacakları mastar istasyonlarında haftalık veya aylık “ara doğrulamalar” (saha kontrolleri) yaparak cihaz performansını sürekli izlemelidir.
Üretim hattınızdaki elektriksel sinyal döngüleri, otomasyon kartları ve multimetre kontrolleri için Elektriksel Kalibrasyon Hizmetleri alanımızı inceleyebilir, periyodik boyutsal doğrulama talepleriniz, fiyat teklifleri ve teknik servis randevuları için doğrudan İletişim | Rezonans Kalibrasyon sayfası üzerinden mühendislik ekibimizle irtibata geçebilirsiniz.
Seri üretim yapan cnc torna ve freze atölyelerinde enstrümanların ömrünü uzatmak amacıyla kumpas ve mikrometre kalibrasyonu nasıl yapılır sorusunun operasyonel adımları büyük önem taşır. Yoğun metal talaşı, bor yağı ve kesme sıvılarına maruz kalan boyutsal ölçü aletleri, koruyucu bakım süreçleri işletilmediği takdirde birkaç hafta içinde mikro hassasiyetlerini kaybedebilir. Bu tür zorlu imalat ortamlarında kumpas ve mikrometre kalibrasyonu nasıl yapılır aşamalarına geçilmeden önce, enstrümanların ultrasonik temizleme tanklarında mikro partiküllerden tamamen arındırılması şarttır. Sadece yüzeysel temizlikle yapılan testler, cetvel ve vidalı mil aralarındaki görünmeyen tozlar nedeniyle yanıltıcı sonuçlar doğuracaktır.
Kalite kontrol sorumlularının en çok dikkat etmesi gereken husus, sahada çalışan operatörlerin ara doğrulama istasyonlarını nasıl kullandığıdır. Atölye içinde kumpas ve mikrometre kalibrasyonu nasıl yapılır bilincini oturtmak adına, her vardiya başlangıcında mastar blokları ile hızlı saha kontrolleri yapılması teşvik edilmelidir. Bu pratik yöntem, resmi laboratuvar testlerinin arasında yaşanabilecek ani cihaz sapmalarını (drift) erkenden yakalamanın en güvenli yoludur.
Gelişen Endüstri 4.0 otomasyon sistemleri ile birlikte veri aktarımı yapabilen kablosuz ve dijital enstrümanların kullanımı hızla yaygınlaşmaktadır. Peki akıllı sistemlerle donatılmış dijital kumpas ve mikrometre kalibrasyonu nasıl yapılır? Mekanik sürmeli aletlerden farklı olarak dijital enstrümanlarda kapasitif veya manyetik enkoder bantları bulunur. Bu bantların üzerindeki mikron seviyesindeki kirlenmeler, ekranda ani değer sıçramalarına yol açar. Dijital cihazlarda kumpas ve mikrometre kalibrasyonu nasıl yapılır metodolojisi uygulanırken, sinyal kalitesinin ve pil voltaj kararlılığının test edilmesi bu yüzden ilk sırada yer alır.
Yazılımsal entegrasyona sahip bu modern cihazların kalibrasyon verileri, fabrikaların merkezi üretim yönetim sistemlerine (MES) doğrudan işlenmelidir. Dijital kumpas ve mikrometre kalibrasyonu nasıl yapılır süreçlerini adım adım kurumsal bir prosedüre döken tesisler, denetimler sırasında geriye dönük izlenebilirlik raporlarını saniyeler içinde sunabilmektedir. Bu durum hem müşteri güvenini artırır hem de olası hatalı üretim krizlerinin önüne set çeker.
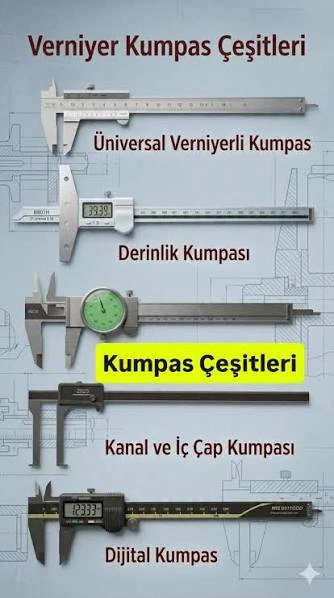
Milimetrik sapmaların tolere edilemediği havacılık, uzay ve savunma sanayii montaj hatlarında kumpas ve mikrometre kalibrasyonu nasıl yapılır sorusunun cevabı doğrudan askeri standartlara dayanır. Bu tür kritik üretim tesislerinde, parça kalınlıkları ve jet motoru komponentlerinin geometrik ölçümleri için binde bir hassasiyetteki mikrometreler ve dijital derinlik kumpasları kesintisiz olarak kullanılır. Savunma sanayii tedarikçileri için kumpas ve mikrometre kalibrasyonu nasıl yapılır prosedürleri yürütülürken, test noktalarının sayısı standart endüstriyel tesislerin iki katına çıkarılır. Sıradan fabrikalarda 5 noktada doğrulama yeterli kabul edilirken, bu hassas hatlarda en az 10 farklı blok mastar noktasında ölçüm tekrarlanarak hatve ve doğrusal vida hataları mikro-inç seviyesinde analiz edilir.
Kritik parça imalatında kumpas ve mikrometre kalibrasyonu nasıl yapılır bilinciyle hareket eden kalite mühendisleri, belirsizlik bütçesine malzeme sertlik derecelerini ve elastik deformasyon katsayılarını da dahil eder. Ölçüm esnasında enstrümanın parçaya uyguladığı sıkma kuvvetinin parça üzerinde yarattığı mikron düzeyindeki mikroskopik esnemeler dahi hesaplanarak sertifikaya işlenir. Bu üst düzey metrolojik yaklaşım, üretilen milli savunma sanayii bileşenlerinin sahada sıfır hata ile çalışmasının yegane güvencesidir.
Bir işletmenin kendi bünyesinde yaptığı saha içi doğrulamalar ile uluslararası izlenebilirliğe sahip akredite bir laboratuvarda kumpas ve mikrometre kalibrasyonu nasıl yapılır adımları arasında büyük bir teknolojik altyapı farkı bulunur. Akredite dış laboratuvar ortamlarında kumpas ve mikrometre kalibrasyonu nasıl yapılır sorusunun ilk adımı, ortamın sismik hareketlerden yalıtılmış olmasıdır. Ağır iş makinelerinin veya kamyonların yarattığı zemin titreşimleri, boyutsal ölçüm cihazlarında mikron seviyesinde okuma dalgalanmalarına neden olur. Bu yüzden profesyonel laboratuvarlarda test masaları özel sönümleyici granit bloklar üzerine inşa edilir.
Bununla birlikte, akredite tesislerde kumpas ve mikrometre kalibrasyonu nasıl yapılır süreci işletilirken insan elinin yaydığı vücut ısısının bile ölçümü saptırmaması için teknisyenler özel cımbızlar, eldivenler ve yalıtkan maşalar kullanırlar. Blok mastarlar kumpas veya mikrometre çenelerine doğrudan el ile yerleştirilmez. Bu derece hassas ve izole yürütülen kumpas ve mikrometre kalibrasyonu nasıl yapılır operasyonlarının ardından hazırlanan resmi kalibrasyon sertifikaları, tesislerin uluslararası kalite denetimlerinden ve global müşteri auditlerinden hiçbir majör uygunsuzluk almadan tam not ile geçmesini sağlar.
13. Boyutsal Ölçüm Cihazları Hakkında Sıkça Sorulan Sorular
Soru 1: Kumpasların çene ucundaki ölçüm ile kökündeki ölçüm neden farklı çıkar?
Cevap: Bu durum “çene paralellik hatası” veya “çene aşınması” olarak bilinir. Kumpaslar genellikle uç kısımlarıyla çok sık kullanıldığında uçlardaki metal aşınır ve ışık sızma testinde boşluk gözlenir. Bu hata mikrometre ve kumpas kalibrasyonu tolerans limitleri dışındaysa cihaz kalibre edilemez, tamir veya değişim gerektirir.
Soru 2: Mikrometrelerdeki cırcur (cırcır) mekanizması kalibrasyon için neden zorunludur?
Cevap: Boyutsal ölçümlerde uygulanan kuvvet, malzemenin esnemesine neden olur. Her insanın el sıkma gücü farklıdır. Cırcır mekanizması, ölçüm esnasında standart ve sabit bir kuvvet (genellikle 5 ila 10 Newton) uygulanmasını sağlayarak kişisel ölçüm hatalarını ve belirsizliği en aza indirir.
Soru 3: Dijital kumpasların pillerinin zayıflaması kalibrasyonu etkiler mi?
Cevap: Evet, dijital kumpaslarda pil voltajı kritik seviyenin altına düştüğünde, sıvı kristal ekran (LCD) veya dahili kapasitif enkoder sinyalleri kaçırabilir. Bu durum ekranda ani atlamalara veya milimetrik kaymalara neden olur. Kalibrasyon öncesinde piller mutlaka kontrol edilmeli veya yenilenmelidir.