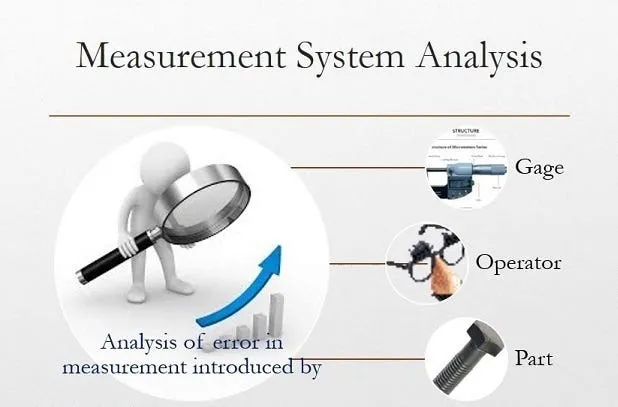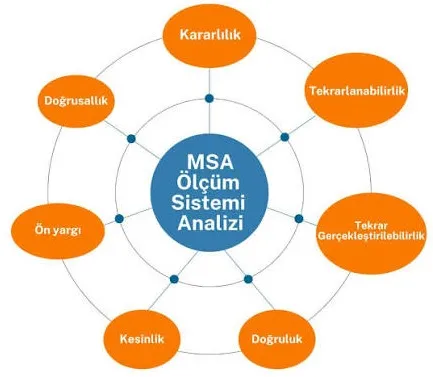
Otomotivde MSA (Ölçüm Sistemleri Analizi) ve Gage R&R çalışmaları; Ford Otosan, OYAK Renault ve Tofaş gibi ana sanayi kuruluşlarına üretim yapan Tier-1 ve Tier-2 üreticiler için üretimin her aşamasında zorunlu bir metroloji standardıdır. IATF 16949 Kalite Yönetim Sistemi kapsamında kritik bir öneme sahip olan Measurement System Analysis (Ölçüm Sistemleri Analizi), test süreçlerindeki varyasyonları minimuma indirir.
Birçok işletme, IATF denetimlerinde sadece cihazların kalibrasyon sertifikalarını göstererek uygunluk alabileceğini düşünür. Oysa kalibrasyon, cihazın laboratuvardaki statik doğruluğunu kanıtlar; o cihazı fabrikada kullanan operatörün, ortam koşullarının ve ölçüm metodunun yarattığı dinamik değişkenliği ölçemez. Kötü kurgulanmış bir ölçüm sistemi, montaj hatlarında duruşlara (line stop) ve çok yüksek kalitesizlik maliyetlerine yol açar.
Bu kılavuzda, AIAG MSA el kitabına uyumlu Gage R&R (Ölçüm Cihazı Tekrarlanabilirliği ve Yeniden Üretilebilirliği) analizlerinin sahada uygulanması, ANOVA yöntemleri ve kabul kriterleri detaylandırılmıştır.
Bursa, Kocaeli ve Gebze gibi otomotiv merkezlerinde, kalibrasyon ile MSA sıkça karıştırılsa da metrolojik olarak farklıdırlar:
Not: Sertifikası tam bir cihaz, yanlış operatör veya metotla hatalı veri üretir.
Otomotiv yan sanayisinde, niceliksel ölçüm sistemlerindeki toplam değişkenliği analiz eden Gage R&R metodu (Tekrarlanabilirlik & Yeniden Üretilebilirlik) kullanılır:
Yıkıcı olmayan testlerde şu adımlar izlenir:
AIAG standartlarına göre hesaplanan %GRR (Toplam Ölçüm Sistemi Varyasyonu) oranları, tolerans oranına göre şu şekilde yorumlanır:
| %GRR Oranı | Durum | Kalite Aksiyonu |
|---|---|---|
| <%10 | Kabul Edilebilir | Yeterli; seri imalat ve APQP için uygun. |
| %10 – %30 | Şartlı Kabul | Müşteri onayı ile kullanılabilir; iyileştirme gerekebilir. |
| >%30 | Kabul Edilemez | Yetersiz; ölçüm durdurulup kök neden aranmalı. |
%GRR %30’u geçerse ANOVA grafikleriyle şu iyileştirmeler yapılır:
Marmara bölgesindeki (GOSB, DOSAB, vb.) otomotiv tedarikçileri için, denetim süreçlerinde hızlı ve akredite yerel metroloji partnerleri ile çalışmak, lokal SEO ve lojistik avantajlar sunarak operasyonel riskleri (majör hataları) minimize eder.
Otomotiv üretim hatlarında kumpas veya mikrometre gibi sayısal veri üreten cihazların yanı sıra; “Geçer/Geçmez” (Go/No-Go) mastarları, görsel kontrol fikstürleri ve çizik/çapak tespiti yapan operatörler de yoğun şekilde yer alır. Sayısal olmayan bu kategorik süreçlerin doğrulanması için otomotivde msa kapsamında “Attribute MSA” (Niteliksel Ölçüm Sistemleri Analizi) yöntemleri uygulanır:
>0.75 olması ölçüm sisteminin iyi durumda olduğunu, <0.40 olması ise sistemin kabul edilemez olduğunu gösterir.Kaynak kopma testleri, çekme-kopma testleri veya sertlik ölçümleri gibi numunenin yapısını bozan tahribatlı süreçlerde klasik Çapraz (Crossed) Gage R&R metodu uygulanamaz. Çünkü parça bir kez ölçüldüğünde yapısı değişir ve ikinci bir tekrar ölçümü yapılamaz. Bu durumda AIAG standartlarına göre şu iki özel yöntemden biri tercih edilir:
IATF 16949 gereğince, müşteri özel isteklerinde aksine bir madde yoksa, kontrol planında yer alan kritik ölçüm sistemleri için otomotivde msa analizleri yılda en az bir kez periyodik olarak tekrarlanmalıdır. Ayrıca ölçüm cihazı tamir gördüğünde, yeni bir operatör işe başladığında veya ölçüm metodunda bir değişiklik yapıldığında analiz derhal yenilenmelidir.
Bu durum ölçüm sisteminin sınırda olduğunu gösterir. Eğer ölçüm yapılan parametre uçağın veya aracın güvenliğini doğrudan etkileyen kritik bir karakteristik (Critical Characteristic – CC) değilse, müşteri kalite mühendisinden yazılı onay (sapma izni) alınarak üretime devam edilebilir. Ancak eş zamanlı olarak bir kök neden analizi ve iyileştirme planı başlatılmalıdır.
Otomotiv tedarik zincirinde hata payı sıfırdır. Ana sanayi denetimlerinden başarıyla geçmenin ve kalitesizlik maliyetlerini düşürmenin yolu, kalibrasyon doğruluğunu profesyonel varyasyon analizleriyle taçlandırmaktır.
Rezonans Kalibrasyon olarak; Kocaeli, Bursa, Gebze ve Sakarya endüstri bölgelerindeki otomotiv üreticilerimize AIAG MSA el kitaplarına tam uyumlu otomotivde msa, Crossed/Nested Gage R&R ve Attribute MSA mühendislik çözümleri sunuyoruz. Kalibrasyon sertifikalarımızın ötesinde, tesis içi dinamik değişkenlerinizi istatistiksel olarak analiz ederek IATF denetimlerinizde majör uygunsuzluk almanızı engelliyoruz.