Kalibrasyon Rezonans Kalibrasyon Mühendislik 15.06.2026 15 dk okuma
Takometre, motorların, millerin ve tüm dönen mekanik sistemlerin dakikadaki dönüş sayısını (RPM – Revolutions Per Minute) yüksek hassasiyetle ölçen endüstriyel bir cihazdır. Otomotiv, savunma sanayii, havacılık, gemi makineleri ve üretim hatları gibi kritik sektörlerde dönen parçaların hız kontrolü bu cihazlarla sağlanır. Doğru devir ölçümü, makinelerin aşırı yüklenerek yanmasını önler, enerji verimliliğini artırır, iş güvenliği risklerini minimize eder ve operasyonel kararlılığı güvence altına alır.
Bir cihazın teknik yeterliliğinin sürdürülebilir olması ise sadece doğru kullanıma değil, uluslararası geçerliliğe sahip metrolojik doğrulamalara bağlıdır. Bu detaylı rehberimizde; takometre türlerini, adım adım doğru kullanım esaslarını ve endüstriyel prosesler için hayati önem taşıyan TS EN ISO/IEC 17025 standardına uygun kalibrasyon süreçlerini inceleyeceğiz.
Takometre Çeşitleri ve Çalışma Prensipleri
Mekanik sistemlerin yapısına ve ortam koşullarına göre takometreler temelde iki farklı çalışma prensibine ayrılır:
1. Temassız (Optik / Lazer) Takometreler
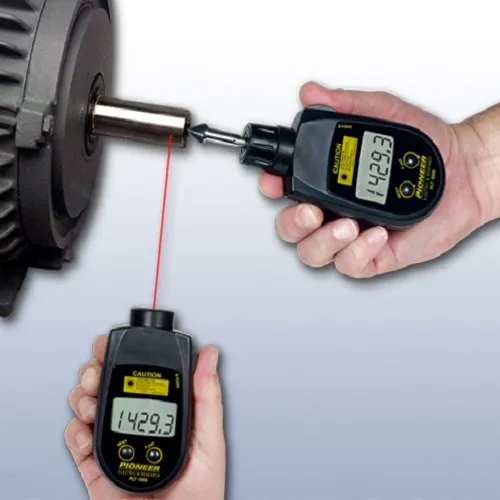
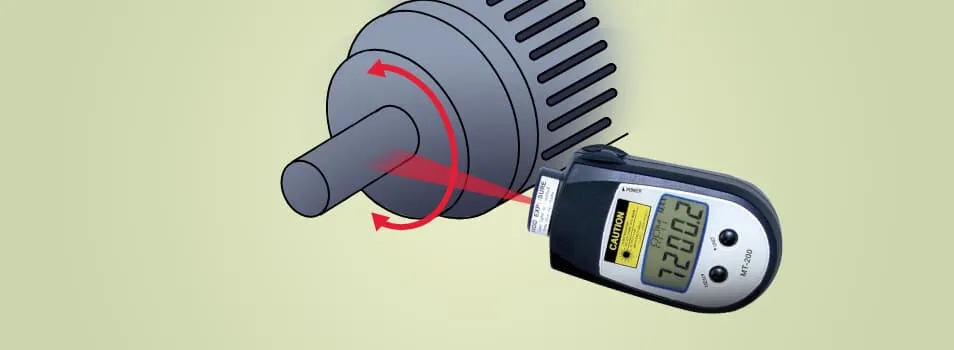
Dönen yüzeye fiziksel olarak dokunmadan, yansıtıcı bir bant ve lazer/kızılötesi ışınlar yardımıyla uzaktan ölçüm yapar.
Avantajı: Yüksek hızlı, yaklaşılması tehlikeli veya doğrudan temasın mili yavaşlatabileceği hassas mekanizmalar için idealdir.
Kullanım Alanı: Fanlar, yüksek devirli motorlar, erişimi zor olan türbin şaftları.
2. Temaslı (Mekanik) Takometreler
Cihazın ucuna takılan özel bir adaptörün (huni, tekerlek veya konik uç) dönen milin merkezine doğrudan fiziksel olarak temas ettirilmesiyle çalışır.
Avantajı: Ortamın çok tozlu, kirli veya optik ölçüme engel olacak kadar karanlık olduğu durumlara karşı oldukça dirençlidir. Low-RPM (düşük devirli) sistemlerde kararlı sonuçlar verir.
Kullanım Alanı: Konveyör bant hızları, düşük devirli dişli kutuları, kasnaklar.
Takometre Nasıl Kullanılır? Ölçüm Adımları
Hatalı ölçüm sonuçlarının ve iş kazalarının önüne geçmek adına, cihaz türüne göre şu teknik adımlar eksiksiz uygulanmalıdır:
Lazer (Temassız) Takometre Adım Adım Kullanım Rehberi
Yüzey Hazırlığı: Ölçüm yapılacak dönen şaftın veya diskin üzerini toz, yağ ve kirden arındırın.
Reflektör Bant Uygulaması: Cihazla birlikte verilen yansıtıcı (reflektör) banttan küçük bir kare keserek dönen yüzeye yapıştırın. Geri kalan yüzeyin mat veya koyu renkli olması, lazerin bandı daha net ayırt etmesini sağlar.
Hizalama ve Mesafe: Takometreyi çalıştırıp lazer moduna alın. Işını, mil dönerken yansıtıcı bandın geçiş rotasına tam dik açı yapacak şekilde odaklayın. Üretici kılavuzundaki güvenli çalışma mesafesini (genellikle 5 ila 50 cm) koruyun.
Veri Okuma: Dönüş esnasında lazer ışığı yansıtıcı bandı her gördüğünde bir tur sayar. Cihaz içindeki mikroişlemci bu frekansı hesaplayarak dakikadaki devir sayısını (RPM) LCD ekrana yansıtır. Değer sabitlenene kadar cihazı titretmeden tutun.
Temaslı (Mekanik) Takometre Adım Adım Kullanım Rehberi
Aparat Seçimi: Ölçülecek milin uç yapısına göre (içbükey, dışbükey veya çizgisel hız ölçümü için tekerlek) en uygun mekanik adaptörü seçip cihaz miline oturtun.
Eksenel Hizalama: Cihazın ucunu, dönen şaftın tam merkez noktasına paralel ve dik açıyla (90 derece) getirin. Açısal sapmalar ölçümde ciddi hatalara neden olur.
Fiziksel Temas ve Baskı: Güvenli bir duruş pozisyonu alarak cihaz ucunu dönen mile hafif ve sabit bir kuvvetle bastırın. Sürtünmeden kaynaklı kaymaları önlemek için baskının kararlı olması şarttır.
RPM Kaydı: Mil ile senkronize şekilde dönen takometre mekanizmasının ürettiği mekanik dönüş, dijital ekranda RPM veya metre/dakika cinsinden görünür. Kararlı karışıma ulaşıldığında veriyi kaydedin.
Lazer (Temassız) Takometrelerde İleri Düzey Ölçüm Teknikleri ve Kritik Parametreler
Endüstriyel tesislerde dönen sistemlerin hızını uzaktan, güvenli ve mekanik sisteme hiçbir yük bindirmeden ölçmek, modern bakım stratejilerinin temelini oluşturur. Temassız takometreler bu süreçte en büyük yardımcımız olsa da, yüksek hassasiyetli sonuçlar elde etmek saha şartlarında karşılaşılan birçok optik ve çevresel değişimden etkilenir. Rehberimizin bu bölümünde, temassız takometrelerin verimliliğini artıracak ileri düzey teknikleri ve sahada hayat kurtaran çözüm önerilerini inceleyeceğiz.
Lazer ışınının yansıtıcı banttan dönen sinyali sağlıklı bir şekilde alıp dijital veriye dönüştürebilmesi için şu üç temel parametrenin optimize edilmesi gerekir:
Ölçüm Açısı (Kritik 30 Derece Sınırı): İdeal bir ölçüm için lazer ışını dönen yüzeye tam dik (90 derece) açıyla gelmelidir. Ancak saha koşulları buna izin vermediğinde, dik açıdan en fazla 30 dereceye kadar sapma kabul edilebilir. 30 dereceden fazla açıyla tutulan lazer, ışığın geri yansımadan dağılmasına ve cihazın hiç değer okuyamamasına neden olur.
Mesafe Toleransı: Cihazların üzerinde yer alan optik alıcılar belirli odak mesafelerine göre üretilir. Çok yakından (5 cm altı) yapılan ölçümlerde ışık patlaması, çok uzaktan (50 cm ve üzeri genel sınır) yapılan ölçümlerde ise sinyal zayıflığı yaşanır. Ölçüm yaparken üretici kataloğundaki optimum odak mesafesinde kalmaya özen gösterilmelidir.
Ortam Işığı Girişimi (Parazit Frekanslar): Yoğun floresan aydınlatması olan veya doğrudan güneş ışığı alan açık alanlarda, ortamdaki ışık dalgaları takometrenin optik sensöründe parazit yaratabilir. Bu durum, cihazın RPM değerini sürekli değişken veya hatalı göstermesiyle kendini belli eder.
Sahada Karşılaşılan Zorlu Koşullar ve Pratik Çözümler
Lazerli takometre kullanıcılarının fabrikalarda en sık karşılaştığı 3 zorlu senaryo ve bunlarla başa çıkma yöntemleri şunlardır:
1. Şaftın Zaten Parlak veya Metalik Olması
Ölçüm yapılacak mil paslanmaz çelik veya parlatılmış metal olduğunda, lazer ışığı şaftın her yerinden yansır. Cihaz yansıtıcı bant ile mil yüzeyini ayırt edemez.
Çözüm: Bandı yapıştırmadan önce milin o şeridini mat siyah bir elektrik bandı ile kaplayın veya mat siyah sprey boya ile boyayın. Ardından yansıtıcı bandı bu siyah yüzeyin üzerine yapıştırın. Bu sayede kusursuz bir kontrast elde edersiniz.
2. Çok Yüksek Devirlerde (High-RPM) Bandın Okunamaması
Türbin veya yüksek hızlı fan gibi sistemlerde (10.000 RPM ve üzeri), yansıtıcı bant çok küçük yapıştırıldıysa lazer ışığı bandı yakalayamadan mil dönebilir.
Çözüm: Yüksek devirli ölçümlerde şaft üzerine yapıştırılan bandın genişliğini (mil ekseni yönünde değil, dönüş yönü doğrultusunda) biraz daha artırın. Böylece lazer ışığının bant üzerinde kalma süresi uzayacak ve mikroişlemci sinyali kaçırmayacaktır.
3. Çok Düşük Devirlerde (Low-RPM) Bekleme Süresi
Sistem dakikada sadece birkaç tur dönüyorsa (Örn: 5-10 RPM), takometrenin ekrana veri yansıtması uzun sürebilir veya cihaz “0” gösterebilir.
Çözüm: Dönüş çapı elveriyorsa, milin üzerine aralarında eşit mesafe olacak şekilde 2, 3 veya 4 adet yansıtıcı bant yapıştırın. Cihazın okuduğu RPM değerini yapıştırdığınız bant sayısına bölerek (Örn: Ekranda 40 yazıyorsa ve 4 bant varsa, gerçek hız 10 RPM’dir) çok daha hızlı ve kararlı sonuçlar elde edebilirsiniz.
Lazer Takometreler İçin Ömür Uzatan Bakım Önerileri
Temassız takometrenizin optik kalitesini ilk günkü gibi korumak için şu hususlara dikkat edilmelidir:
Lens Çizilmelerini Önleme: Cihazın ön kısmında bulunan optik lens, kalibrasyon doğruluğunun kalbidir. Tozlu ortamlarda çalıştıktan sonra lensi asla kuru bezle veya elinizle silmeyin. Optik temizleme spreyleri ve basınçlı hava tıkacı kullanarak temizleyin.
Koruyucu Kapak Kullanımı: Cihazı çantanıza koyarken lazer çıkış pencerelerinin koruyucu kapaklarının kapalı olduğundan emin olun. Çanta içindeki diğer sert cisimlerin lense zarar vermesini engelleyin.
TS EN ISO/IEC 17025 Kapsamında Takometre Kalibrasyonu
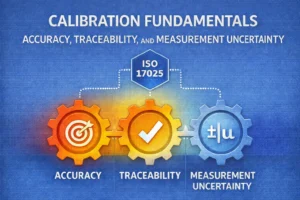
Kalibrasyon, sadece bir cihazın doğru ölçüp ölçmediğini kontrol etmek değil; ölçüm sonuçlarının uluslararası metroloji zincirine izlenebilirliğini, ölçüm belirsizliği bütçesini ve laboratuvarın teknik yeterliliğini resmi olarak ortaya koyan bilimsel bir süreçtir.
TS EN ISO/IEC 17025, deney ve kalibrasyon laboratuvarlarının yetkinliği için dünya çapında kabul görmüş en üst düzey kalite standardıdır. Bu normlara uygun olarak gerçekleştirilen bir takometre kalibrasyonu şu aşamaları içerir:
İzlenebilirlik (Traceability): Kalibrasyonda kullanılan referans devir üreteçleri ve frekans sayaçları, ulusal/uluslararası primer standartlara doğrudan izlenebilir olmak zorundadır.
Ölçüm Belirsizliği Hesaplamaları:ISO 17025 standardına göre düzenlenen sertifikalarda sadece “sapma miktarı” yer almaz. Ortam sıcaklığı, referans cihazın kararlılığı ve insan faktörü gibi tüm bileşenler hesaplanarak matematiksel bir Ölçüm Belirsizliği Bütçesi sunulur.
Çevresel Koşulların Kontrolü: Ölçümler, sıcaklık ve nem oranlarının sürekli olarak izlendiği ve kayıt altında tutulduğu özel metroloji laboratuvarlarında ya da saha şartlarında kontrollü protokollerle gerçekleştirilir.
Teknik Yetkinlik ve Validasyon: İşlemi gerçekleştiren personelin metroloji eğitimi, uygulanan test yöntemlerinin validasyonu ve cihazın tekrarlanabilirlik yeteneği standart normlarına göre güvenceye alınır.
Takometre Seçim Kriterleri, Bakımı ve Sık Yapılan Ölçüm Hataları
Endüstriyel tesislerde doğru devir ölçümü yapmak, sadece cihazı doğru adımlarla kullanmaktan daha fazlasını gerektirir. Sürecin sürekliliği; uygulamanıza en uygun takometreyi seçmeye, cihazın periyodik bakımını aksatmamaya ve ölçüm esnasında yapılan kritik kullanıcı hatalarından kaçınmaya bağlıdır. Rehberimizin bu bölümünde, operasyonel verimliliğinizi artıracak ileri düzey teknik detayları inceleyeceğiz.
Endüstriyel Uygulamalar İçin Takometre Seçim Kriterleri
Tesisiniz için bir takometre satın alırken veya envanterinizdeki cihazları sınıflandırırken şu teknik parametreleri göz önünde bulundurmalısınız:
Ölçüm Aralığı ve Hassasiyet: Düşük devirli (Low-RPM) konveyörler ile yüksek devirli (High-RPM) türbinlerin ihtiyaç duyduğu çözünürlük farklıdır. Cihazın hedef devir aralığında minimum sapma ile çalışabildiğinden emin olun.
Ortam Şartları (IP Sınıfı): Yoğun tozlu, nemli veya yağ sıçramasına maruz kalan dökümhaneler ve kimya tesisleri için mekanik direnci yüksek, sızdırmazlık (IP koruma sınıfı) standardı gelişmiş modeller seçilmelidir.
Hafıza ve Kayıt Özelliği (Data Logging): Anlık ölçümlerin ötesinde; maksimum, minimum ve ortalama devir değerlerini hafızasında tutabilen veya bilgisayara veri aktarımı yapabilen cihazlar, kestirimci bakım süreçlerinde büyük kolaylık sağlar.
Kombine (Dual) Mod Özelliği: Hem temaslı hem de temassız ölçüm yapabilen hibrit takometreler, fabrikalardaki farklı mekanik sistemlerin tümüne tek bir cihazla müdahale edebilme esnekliği sunar.
Takometre Kullanımında Sık Yapılan Hatalar ve Çözümleri
Saha operasyonlarında karşılaşılan ve hatalı ölçüm sonuçlarına (dolayısıyla yanlış makine ayarlarına) sebep olan yaygın hatalar şunlardır:
Yanlış Açı ile Ölçüm Yapmak: Temaslı takometrelerde cihaz ucunun mile dik (90 derece) basmaması, sürtünmeyi azaltarak cihazın olması gerekenden daha düşük RPM göstermesine neden olur. Çözüm için eksenel hizalamaya daima dikkat edilmelidir.
Yetersiz Kontrast (Yansıtıcı Bant Hataları): Lazerli ölçümlerde, reflektör bandın yapıştırıldığı yüzeyin de parlak veya metalik olması durumunda lazer ışığı sürekli yansıma alır ve cihaz hatalı (aşırı yüksek) değerler okur. Bu durumlarda, bandın arkasında kalan yüzey mat siyah bir boya veya bantla kapatılmalıdır.
Aşırı veya Yetersiz Baskı Uygulamak: Mekanik ölçümlerde mile çok sert bastırmak dönen mekanizmayı yavaşlatabilir; az bastırmak ise kaçırmaya (patinaj) sebep olur. Sabit ve dengeli bir el baskısı formülü uygulanmalıdır.
Pil Seviyesi ve Zayıf Lazer Işığı: Dijital takometrelerde pil seviyesi düştüğünde lazer ışığının şiddeti azalır. Bu durum, uzak mesafelerden yapılan temassız ölçümlerde sinyal kaybına ve kesintili veri okumaya yol açar.
Takometre Bakımı ve Saklama Koşulları
Bir takometrenin kalibrasyon ömrünü uzatmak ve her an doğru ölçüme hazır kalmasını sağlamak için şu bakım kurallarına uyulmalıdır:
Mekanik Uçların Temizliği: Temaslı cihazların kauçuk ve plastik adaptörleri zamanla yağ ve kir toplar. Her kullanımdan sonra bu uçlar uygun temizlik solüsyonları ile arındırılmalıdır. Aşınan uçlar tolerans dışı ölçüme sebep olacağı için vakit kaybetmeden yenilenmelidir.
Optik Lens Koruması: Temassız takometrelerin lazer çıkış penceresi (lens) çizilmelere ve toz katmanlarına karşı korunmalıdır. Silme işleminde mikrofiber bezler kullanılmalı, sert kimyasallardan kaçınılmalıdır.
Saklama Koşulları: Cihazlar, yüksek manyetik alan oluşturan panoların veya büyük motorların yakınında saklanmamalıdır. Aşırı nem ve sıcaklık değişimleri elektronik devrelerin yaşlanmasını hızlandırır; bu nedenle cihazlar daima kendi orijinal koruma çantasında muhafaza edilmelidir.
Temassız (Lazer) Takometreler Hakkında Sıkça Sorulan Sorular (SSS)
Genellikle hayır. Lazer takometrelerin çalışabilmesi için dönen yüzey ile yansıtıcı nokta arasında yüksek bir optik kontrast olmalıdır. Mil ne kadar parlak olursa olsun, cihazın dönüşü algılayabilmesi için paketinden çıkan özel reflektör bandın yapıştırılması şarttır. İstisnai olarak, üzerinde kendinden belirgin hatlar veya kanatçıklar olan sistemlerde “Stroboskop” özellikli özel cihazlar bant olmadan ölçüm yapabilir.
2. Lazer ışınına uzaktan bakmak veya ölçüm yaparken ışına maruz kalmak tehlikeli midir?
Bu cihazlarda genellikle Sınıf 2 (Class 2) veya Sınıf 3R (Class 3R) lazerler kullanılır. Ölçüm esnasında mil üzerinden yansıyan ışık insan sağlığına zararlı değildir. Ancak lazer ışınına doğrudan ve çıplak gözle kesinlikle bakılmamalıdır. Güvenli çalışma adımları için cihazı göz hizasından uzak tutarak şafta odaklamaya özen gösterilmelidir.
3. Temassız bir takometrenin kalibrasyon periyodu ne olmalıdır?
Uluslararası standartlar ve TS EN ISO/IEC 17025 normları gereğince, endüstriyel ölçüm cihazlarının kalibrasyon periyodu genel olarak 12 ay (1 yıl) olarak önerilir. Ancak cihaz çok yoğun, tozlu veya yüksek sıcaklıklı zorlu saha koşullarında kullanılıyorsa ya da kritik bir üretim hattının güvenliğinden sorumluysa bu süre 6 aya düşürülebilir.
4. Optik lensin kirlenmesi ölçüm sonuçlarını nasıl etkiler?
Lens üzerinde biriken toz, yağ ve parmak izleri lazer ışınını kırarak dağıtır. Bu durum cihazın yansıtıcı banttan gelen sinyali kaçırmasına, ekranda stabil olmayan (sürekli sıçrayan) değerler görmenize veya cihazın hiç ölçüm yapamamasına yol açar. Hatalı ölçüm riskini sıfırlamak için lens temizliği periyodik olarak yapılmalıdır.
Rezonans Kalibrasyon ile Optik Hassasiyette Uluslararası Güvence
Temassız takometreler, mekanik sistemlerinizin sağlığını uzaktan izleyen gözlerinizdir. Ancak bu gözlerin doğru gördüğünden emin olmak, ancak uluslararası standartlarda belgelendirilmiş bir metrolojik doğrulama ile mümkündür.
Rezonans Kalibrasyon olarak, envanterinizde yer alan tüm lazer ve optik takometrelerin test ve kalibrasyon süreçlerini TS EN ISO/IEC 17025 standardına uygun, yüksek hassasiyetli referans sistemlerimizle gerçekleştiriyoruz. Dijital mikroişlemcilerin frekans doğruluğundan optik alıcıların tepki sürelerine kadar tüm bileşenleri titizlikle analiz ediyor, uluslararası izlenebilirliğe sahip kalibrasyon sertifikaları ile operasyonlarınızı güvence altına alıyoruz.
Temassız takometrelerinizin ve diğer zaman/devir ölçüm cihazlarınızın akredite kalibrasyon süreçleri hakkında detaylı bilgi almak için Hizmetlerimiz sayfamızı inceleyebilirsiniz.
Tesisinize özel periyodik kalibrasyon planlaması yapmak veya hızlı fiyat teklifi almak için uzman mühendis kadromuzla İletişim sayfamız üzerinden hemen bağ kurabilirsiniz.