Modern üretim hatlarında torkmetre kalibrasyonunun önemi, otomotiv, savunma sanayii, havacılık, tersane ve ağır makine imalatı gibi kritik sektörlerde parça montaj güvenliğini ve yapısal bütünlüğü korumanın ilk şartıdır. Entegrasyon ve seri üretim hatlarında, cıvata ve somun gibi dişli bağlantı elemanlarının tam olarak tasarlandığı mühendislik toleransları içinde sıkılması gerekir. Bu kritik sıkma kuvvetini (momentini) uygulamak için kullanılan el aletlerine ve endüstriyel ekipmanlara tork anahtarı veya torkmetre adı verilir.
Ancak sürekli ve yoğun üretim döngüleri, mekanik aşınmalar, hatalı kullanım şekilleri, düşmeler ve iç yay mekanizmalarının zamanla metal yorgunluğuna uğraması, torkmetrelerin zamanla ölçüm hassasiyetini kaybetmesine neden olur. Bu durum metrolojide mekanik sapma (drift) olarak adlandırılır. Montaj hatlarındaki kritik bir bağlantı noktasında meydana gelen birkaç Newton-metre (N.m) düzeyindeki ufak bir sapma bile cıvatanın kesmesine (aşırı sıkma) veya gevşemesine (yetersiz sıkma) yol açar. Bu tehlikelerin önüne geçmek adına üretim hatlarında torkmetre kalibrasyonunun önemi, ürün güvenliğinin korunması, geri çağırma (recall) risklerinin sıfırlanması, iş kazalarının önlenmesi ve planlanmamış duruş maliyetlerinin engellenmesi açısından kestirimci bakımın en hayati bileşenidir.
Endüstriyel ekipmanların metrolojik testleri ve hata sınırlarının tespiti küresel standartlara dayanır:
Kararlı bir test süreci için görsel muayene, 20 °C ± 3 °C ve <%90 nem koşullarında termal dengeleme, mekanik sıfırlama ve her iki yöne en az 3 kez ön yükleme (egzersiz) uygulanır. Diğer sensör doğrulamaları için Rezonans Kalibrasyon Hizmetlerimiz sayfasını inceleyebilirsiniz.
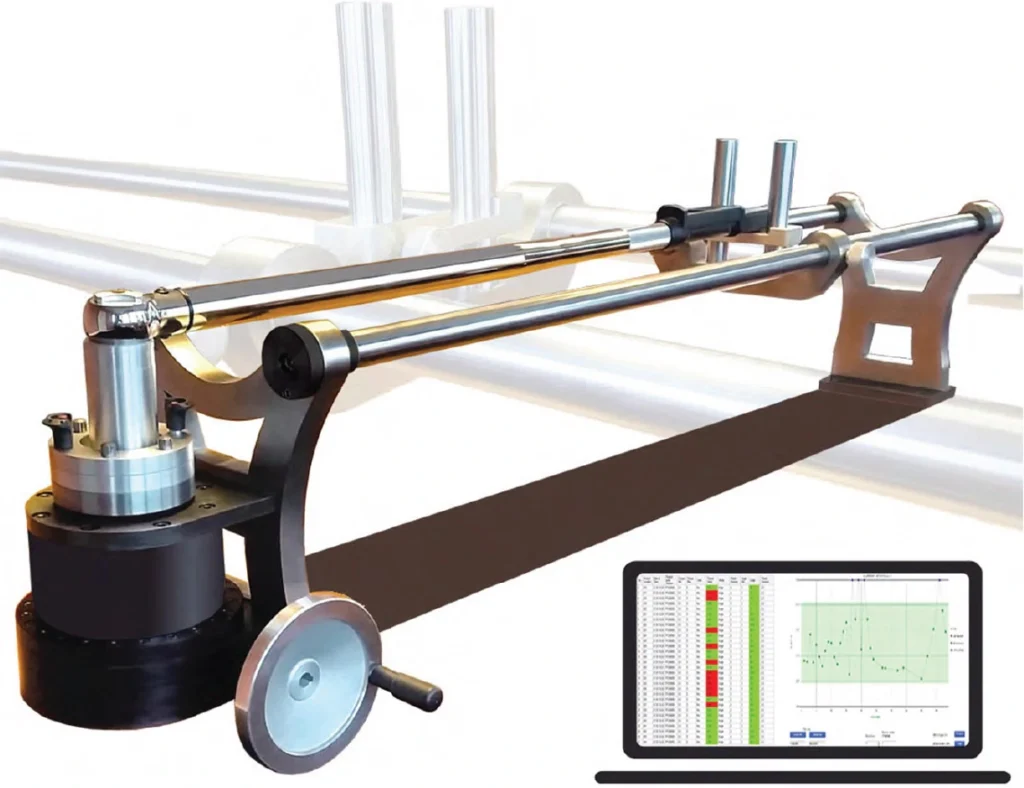
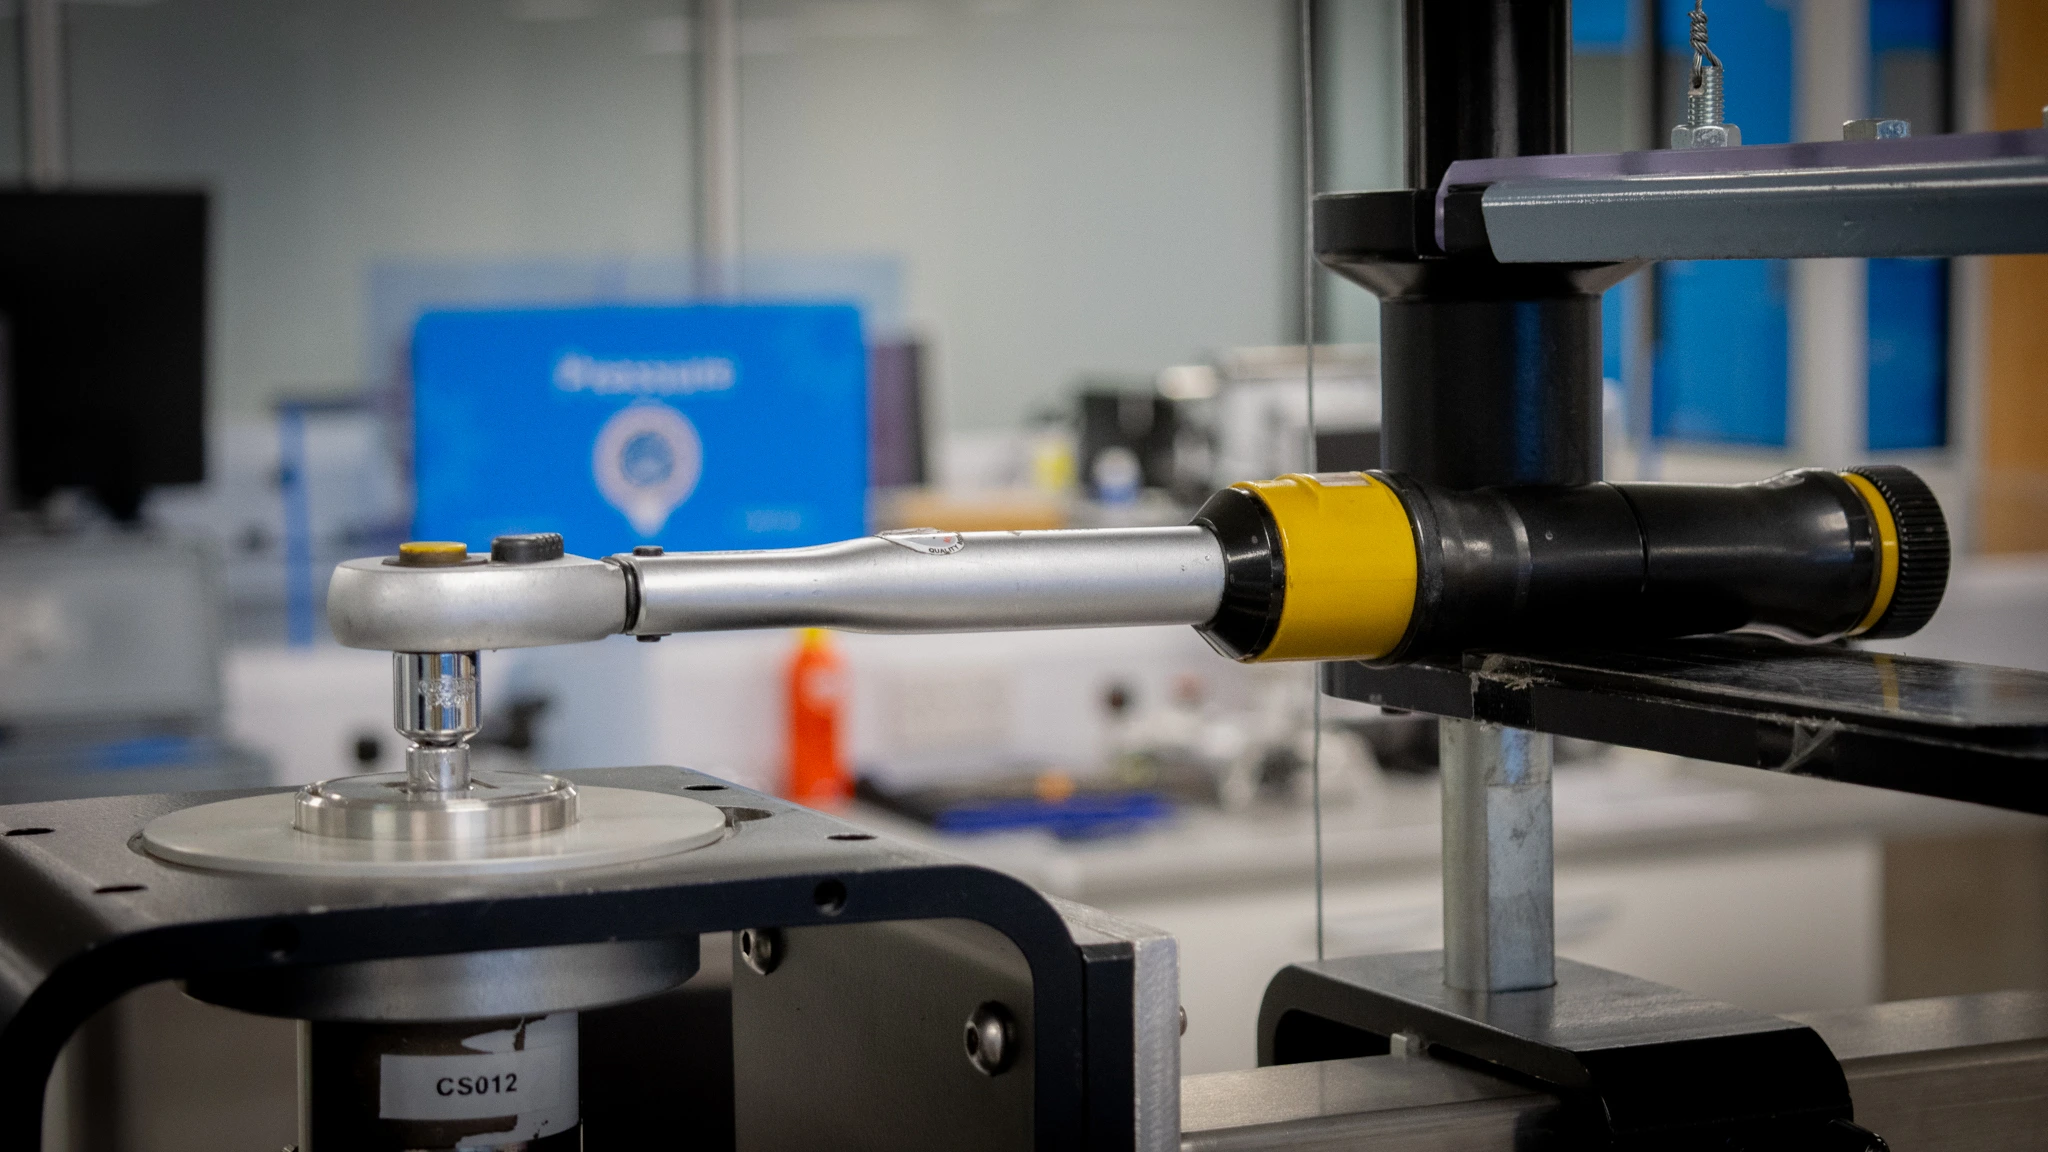
Referans etalon cihazın doğruluğu test edilenden en az 3-4 kat yüksek olmalıdır. Tork yükleme tezgahı, referans tork transdüserleri ve dijital gösterge ünitesi kullanılır. Detaylar için Tork Kalibrasyonu ve Ölçüm Hizmetleri sayfasını ziyaret edebilirsiniz.
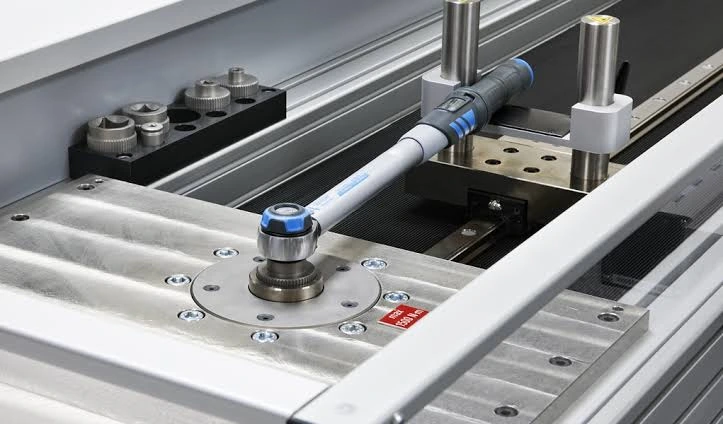
Ölçüm aralığı %20 (alt sınır), %60 (orta değer) ve %100 (maksimum kapasite) noktalarında test edilir. Kuvvet eksensel olarak uygulanır ve her noktada saat yönünde (ve gerekiyorsa tersi yönde) en az 5 ardışık ölçüm alınır.
Sapma limit dışındaysa mekanik cihazlarda yay gerginliği, dijital cihazlarda ise yazılım katsayıları ayarlanır. İzin verilen maksimum hata mekaniklerde ±%4 veya ±%6, dijitalde ±%1-2 arasındadır.
Temel belirsizlik kaynakları referans transdüser belirsizliği, tekrarlanabilirlik sapması, çözünürlük hatası ve kuvvet uygulama noktası değişimidir.
Özellikle havacılık ve otomotiv sanayisinde cıvata sıkma doğruluğu doğrudan insan hayatını ilgilendiren kritik bir parametredir. Entegrasyon hatlarındaki havalı, elektrikli veya bataryalı tork kolları gün boyunca on binlerce çevrime maruz kalır. Bu tür yoğun üretim ortamlarında, üretim hatlarında torkmetre kalibrasyonunun önemi sadece yıllık denetimlerden geçmek değil, hat duruşlarını engellemek ve sıfır hatalı montaj (Zero-Defect) hedeflerine ulaşmaktır. Bir montaj hattında tek bir tork aletinin kalibrasyon dışı kalması, o hattan çıkan yüzlerce ürünün hatalı montajlanmasına ve dolayısıyla geriye dönük izlenebilirlik krizlerine sebep olur.
Mühendislik ekipleri, kalite yönetim sistemlerinin kalbini oluşturan sıkma torku doğrulamalarında, cihazların hata trendlerini izlemek zorundadır. Sapma grafiklerinin düzenli olarak takip edilmesi, üretim hatlarında torkmetre kalibrasyonunun önemi başlığının neden bir lüks değil, bir zorunluluk olduğunu gösterir. Doğru yönetilen bir metroloji politikası, garanti maliyetlerini ve müşteri şikayetlerini en aza indirir.
Dijitalleşen üretim süreçleriyle birlikte tork kontrol sistemleri de akıllı bir yapıya bürünmüştür. Günümüz modern fabrikalarında kablosuz veri aktarımı yapan, sıkma verilerini anlık olarak merkezi MES (Manufacturing Execution System) yazılımlarına ileten torkmetreler kullanılmaktadır. Akıllı enstrümanların kullanıldığı bu alanlarda da üretim hatlarında torkmetre kalibrasyonunun önemi biçim değiştirerek kritik bir veri doğrulaması haline gelmiştir. Dijital enstrümanların sensör köprülerinde meydana gelebilecek elektriksel gürültüler veya kalıcı deformasyonlar, yazılımın tork değerini yanlış hesaplamasına neden olabilir.
Akıllı fabrikalarda sistem kararlılığının sürdürülebilmesi için üretim hatlarında torkmetre kalibrasyonunun önemi çerçevesinde yazılımsal kalibrasyon (DAC Trim) ve dönüştürücü (transducer) doğrulama süreçleri hassasiyetle yürütülür. Bu sayede hem mekanik mekanizma hem de otomasyon sistemine aktarılan dijital sinyaller bütünsel olarak test edilmiş olur.
Endüstride en maliyetli durumlardan biri, bir ürünün müşteriye ulaştıktan sonra arıza yapması veya geri çağrılmasıdır. Bağlantı elemanlarının eksik torkla sıkılması sonucu gevşeyen cıvatalar, makinelerin vibrasyon nedeniyle parçalanmasına veya araçların yürüyen aksamlarında kopmalara neden olur. Tersine, aşırı tork uygulanması ise cıvatanın elastik bölgeden plastik bölgeye geçerek akmasına ve mekanik mukavemetini tamamen kaybetmesine yol açar. Bu gizli tehlikelerin bertaraf edilmesi tamamen üretim hatlarında torkmetre kalibrasyonunun önemi ve bu bilincin tüm teknik personele aşılanması ile doğrudan ilişkilidir.
Herhangi bir üretim hatasından kaynaklı yasal sorumluluklar ve marka imajı kayıpları düşünüldüğünde, düzenli olarak gerçekleştirilen üretim hatlarında torkmetre kalibrasyonunun önemi finansal açıdan fabrikanın kârlılığını koruyan bir sigorta işlevi görür. Doğru yapılan ölçüm, kaliteli ham maddenin ve doğru mühendislik tasarımının sahada hayata geçmesini sağlayan yegane araçtır.
Teknik personelin tork aletlerini kullanırken yaptığı bazı yapısal hatalar, kalibrasyon periyodunun hızla bozulmasına yol açar. Örneğin, klik tipi bir tork anahtarını somun sökmek amacıyla kullanmak veya cihazı iş bitiminde en düşük tork değerine gevşetmeden saklamak, iç yay mekanizmasının kalıcı set almasına yol açar. Bu tip kullanıcı hataları enstrümanın metrolojik kararlılığını sabote ettiği için, üretim hatlarında torkmetre kalibrasyonunun önemi ve koruyucu bakım eğitimleri fabrikalarda düzenli olarak verilmelidir.
Saha doğrulamalarında kullanılan tezgahların kalitesi ve referans cihazların izlenebilirliği de sürecin ayrılmaz bir parçasıdır. Doğru bir üretim hatlarında torkmetre kalibrasyonunun önemi analizi, ancak uluslararası akreditasyon zincirine bağlı, yüksek hassasiyetli etalonlarla donatılmış profesyonel kalibrasyon laboratuvarlarında ya da uzman saha ekiplerinin yapacağı yerinde testlerle mümkündür.
Elektriksel çözümler için Elektriksel Kalibrasyon Hizmetleri alanını inceleyebilir, randevu için İletişim | Rezonans Kalibrasyon sayfasından irtibata geçebilirsiniz.
Cevap: ISO 9001 Kalite Yönetim Sistemi ve otomotiv sektöründeki IATF 16949 standartları gereği, kritik tork anahtarlarının izlenebilir kalibrasyon sertifikalarına sahip olması zorunludur.
Cevap: Klik tipi aletlerin içinde mekanik bir yay bulunur. Torkmetre yüksek değerde bırakıldığında yay sürekli stres altında kalır ve zamanla mekanik sapma (drift) hızlanır. Bu yüzden iş bitiminde cihaz en alt skalaya alınmalıdır.
Cevap: Temel test noktaları (%20, %60, %100) aynı kalmakla birlikte, dijital torkmetrelerin sapma payları çok daha düşüktür (±%1) ve tolerans dışı sapmalarda ayar işlemi fiziksel vidalar yerine yazılımsal kazanç katsayıları değiştirilerek yapılır.
Cevap: Hayır, hat içi tork test cihazları (torque testers) anlık kararlılık kontrolleri içindir. Tam bir metrolojik izlenebilirlik zinciri ve belirsizlik bütçesi için uluslararası standartlara uygun periyodik laboratuvar kalibrasyonu şarttır.